Плановое ТО или ремонт станков «по факту»: что на самом деле дешевле для завода
За что на самом деле платит предприятие при аварии станка?
Решения для пакетной, серийной и точной резки металла под круглосуточную загрузку.
Станки для точного гиба листа с подбором под тоннаж, длину и тип производства.
Оборудование для скоростного точного реза профиля, трубы и алюминия.
Оборудование для прямолинейной резки листового металла, серийных заготовок и сложных профилей.
Листогибочный пресс с числовым программным управлением занимает важное место в оснащении современных металлообрабатывающих предприятий. Технология гибки применяется практически на каждом производстве, работающем с листовым металлом. Точность выполнения этой операции определяет качество изделий, трудоёмкость последующей сборки, объём расходуемого материала и результативность всего производственного цикла.
За последние два десятилетия представления о том, каким должно быть листогибочное оборудование, существенно изменились. Прежде от пресса в первую очередь требовалось развивать усилие, достаточное для деформации металлического листа. Теперь одной этой функции недостаточно. Предприятиям нужны стабильная повторяемость размеров, быстрая переналадка, возможность изготовления разнообразных деталей, совместимость с цифровыми производственными системами и надёжная работа на протяжении длительного времени.
Поэтому современный пресс с ЧПУ — это комплексная инженерная система. Её результативность обеспечивается согласованной работой механических узлов, гидравлических компонентов, электронных устройств, программного обеспечения и измерительных средств.
Почему гибка приобретает стратегическую роль в производстве
На большинстве металлообрабатывающих предприятий гибка находится в середине технологического маршрута. После неё заготовки поступают на сварочные и сборочные участки, направляются на порошковую окраску либо передаются для окончательного монтажа.
Неточности, возникшие при гибке, отражаются на выполнении следующих производственных операций.
Даже отклонение угла на несколько десятых долей градуса может затруднить сборку, увеличить объём подгоночных работ и потребовать ручного исправления деталей. Одновременно повышается вероятность брака. При выпуске серийной продукции подобные погрешности способны обернуться заметными финансовыми потерями.
По этой причине предприятия всё чаще воспринимают листогибочный пресс как важную часть общей производственной системы. От стабильности его работы зависит не только качество отдельной детали, но и предсказуемость дальнейших этапов изготовления продукции.
Ещё относительно недавно при покупке пресса предприятия преимущественно ориентировались на несколько показателей:
предельное усилие гибки;
длину рабочей зоны;
закупочную стоимость;
сроки получения оборудования.
Такой подход отвечал потребностям производств с ограниченным ассортиментом продукции и умеренными требованиями к повторяемости деталей.
Сегодня условия работы стали другими.
Предприятия изготавливают десятки и сотни наименований изделий, часто переключаются между заказами, обрабатывают различные марки стали, нержавеющий прокат и алюминий. При этом время, затрачиваемое на подготовку станка к новой задаче, необходимо сводить к минимуму.
В результате перечень критериев оценки оборудования заметно расширился.
Для руководителей производственных подразделений и главных технологов теперь особенно важны следующие вопросы:
сохраняется ли заданный угол гибки в течение всей рабочей смены;
сколько времени требуется оператору для перехода к следующему изделию;
удаётся ли получать одинаковые детали без непрерывного внесения поправок;
насколько доступно и удобно техническое обслуживание;
можно ли будет приобрести необходимые запчасти спустя пять или десять лет;
подходит ли оборудование для эксплуатации в несколько смен.
Таким образом, паспортные параметры уже не дают полной картины при выборе листогибочного пресса. Всё большее значение приобретают конструктивная надёжность, обоснованность инженерных решений и суммарные расходы за весь период использования станка.
С этим вопросом регулярно сталкиваются предприятия, сравнивающие предложения поставщиков листогибочного оборудования.
По техническому описанию две машины могут практически не отличаться друг от друга. Например, обе имеют:
усилие 110 тонн;
рабочую длину гибки 3200 мм;
четыре управляемые оси;
ЧПУ одного и того же производителя.
Но спустя несколько месяцев работы разница становится очевидной. На одном станке детали стабильно получаются с заданными размерами, тогда как другой нуждается в регулярной корректировке программ и постоянном внимании квалифицированного оператора.
Дело в том, что перечень характеристик раскрывает далеко не все особенности оборудования.
Фактическая точность гибки складывается из множества взаимосвязанных факторов:
жёсткости несущей станины;
конструктивного исполнения верхней балки;
точности производства силовых деталей;
уровня качества гидравлических компонентов;
обратной связи, контролирующей положение балки;
эффективности системы компенсации прогиба;
качества применяемых направляющих;
устойчивости работы сервоприводов;
возможностей программного обеспечения ЧПУ;
точности изготовления и монтажа гибочного инструмента.
Совокупность этих решений определяет производительность пресса в реальных условиях, продолжительность его службы и способность сохранять требуемое качество продукции в течение многих лет эксплуатации.
Область использования листогибочного оборудования охватывает практически все промышленные направления.
С его помощью производят:
металлические двери и коробки для них;
корпуса электрических щитов;
шкафы для серверного и телекоммуникационного оборудования;
детали вентиляционных систем;
кассеты для облицовки фасадов;
корпусные элементы станков;
детали машин для сельского хозяйства;
компоненты коммунальной техники;
элементы лифтового оборудования;
оборудование для торговых помещений;
мебель медицинского назначения;
изделия из нержавеющей стали для пищевых производств;
компоненты автоматизированных линий;
корпуса станций зарядки электромобилей;
детали железнодорожного оборудования и множество других изделий.
При всём разнообразии выпускаемой продукции основные запросы производителей остаются схожими. Оборудование должно обеспечивать точность геометрии, устойчивую повторяемость, достаточную производительность и надёжность в повседневной работе.
Ещё несколько лет назад решение о приобретении станка нередко принималось прежде всего на основании его цены.
Однако производственный опыт показывает: расходы на покупку составляют только часть общего бюджета, связанного с использованием оборудования.
В течение срока службы предприятия также оплачивают:
регламентное техническое обслуживание;
приобретение запасных частей;
потери из-за вынужденных простоев;
работы по переналадке;
подготовку и обучение операторов;
потребляемую электроэнергию;
исправление и устранение брака.
В итоге пресс с привлекательной начальной ценой может потребовать существенно больше средств в процессе эксплуатации. При этом более дорогое оборудование с тщательно проработанной конструкцией и качественными комплектующими способно оказаться экономически выгоднее.
Именно поэтому при выборе станков предприятия всё чаще рассчитывают полную стоимость владения. Такой подход позволяет учитывать не только первоначальные вложения, но и последующие затраты на поддержание производственного процесса.
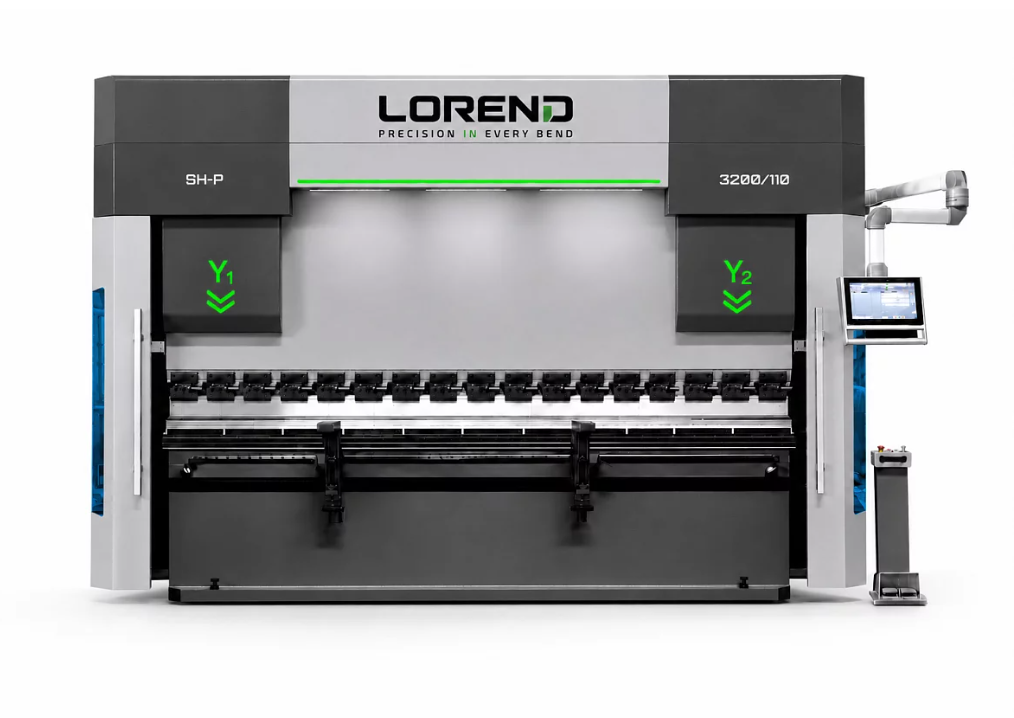
Работа над серией LOREND SH-P изначально предполагала решение задачи, выходящей за пределы выпуска очередного листогибочного пресса с ЧПУ.
Инженерам предстояло создать машину, способную годами сохранять точность, работать стабильно и оставаться удобной для персонала при интенсивной промышленной эксплуатации.
В основу разработки положили изучение практических сложностей, с которыми сталкиваются предприятия, использующие листогибочное оборудование разных марок. Опыт подбора станков, их запуска на производстве и дальнейшего сервисного обслуживания позволил определить основные причины потери точности, затяжной переналадки и увеличения затрат на эксплуатацию.
Поэтому при создании SH-P приоритет получили узлы и решения, от которых непосредственно зависят долговечность оборудования и устойчивость технологического процесса. К ним относятся жёсткая силовая рама, увеличенные раскрытие и ход балки, качественная гидравлика, системы обратной связи и автоматическая компенсация прогиба. Отдельное внимание уделили доступности обслуживания и использованию компонентов мировых производителей.
Подробный разбор этих конструктивных особенностей и их практического значения мы представим в следующих статьях.
В нашей практике предприятия редко сожалеют о решении приобрести более качественный листогибочный пресс. Гораздо чаще нам приходится устранять последствия уступок, на которые пошли при покупке станка, ориентируясь исключительно на низкую цену.
Поэтому при создании серии SH-P главным ориентиром для нас стало сокращение общих расходов заказчика за весь период службы оборудования. Именно эта задача, а не стремление максимально удешевить изготовление пресса, определяла выбор конструктивных решений и комплектующих.
За что на самом деле платит предприятие при аварии станка?
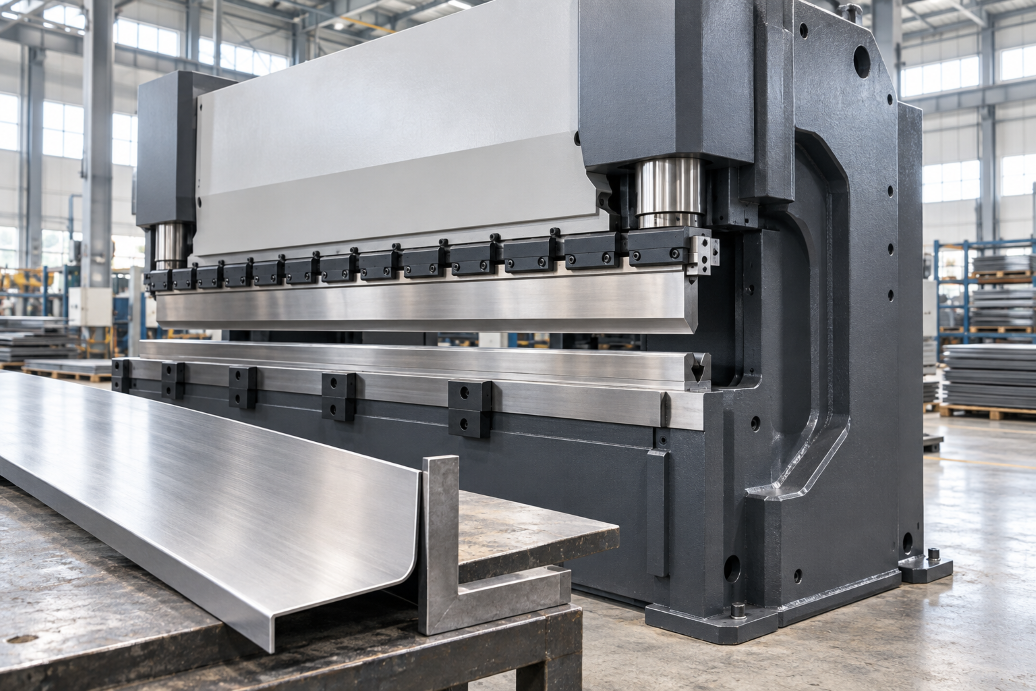
Даже самая умная система ЧПУ не спасёт, если рама под нагрузкой деформируется непредсказуемо.
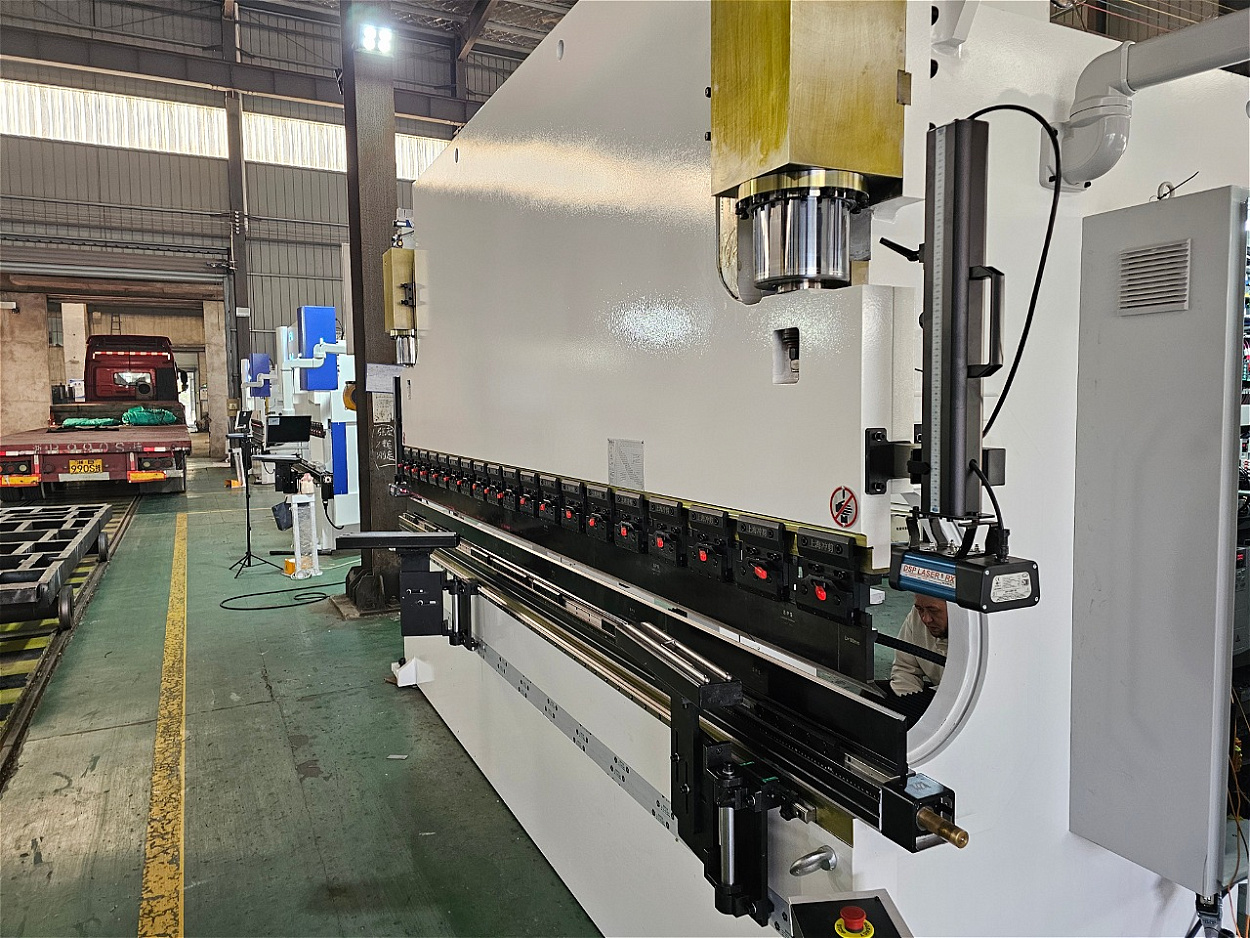
По сути, верхняя гибочная балка является исполнительным механизмом всего листогибочного пресса.
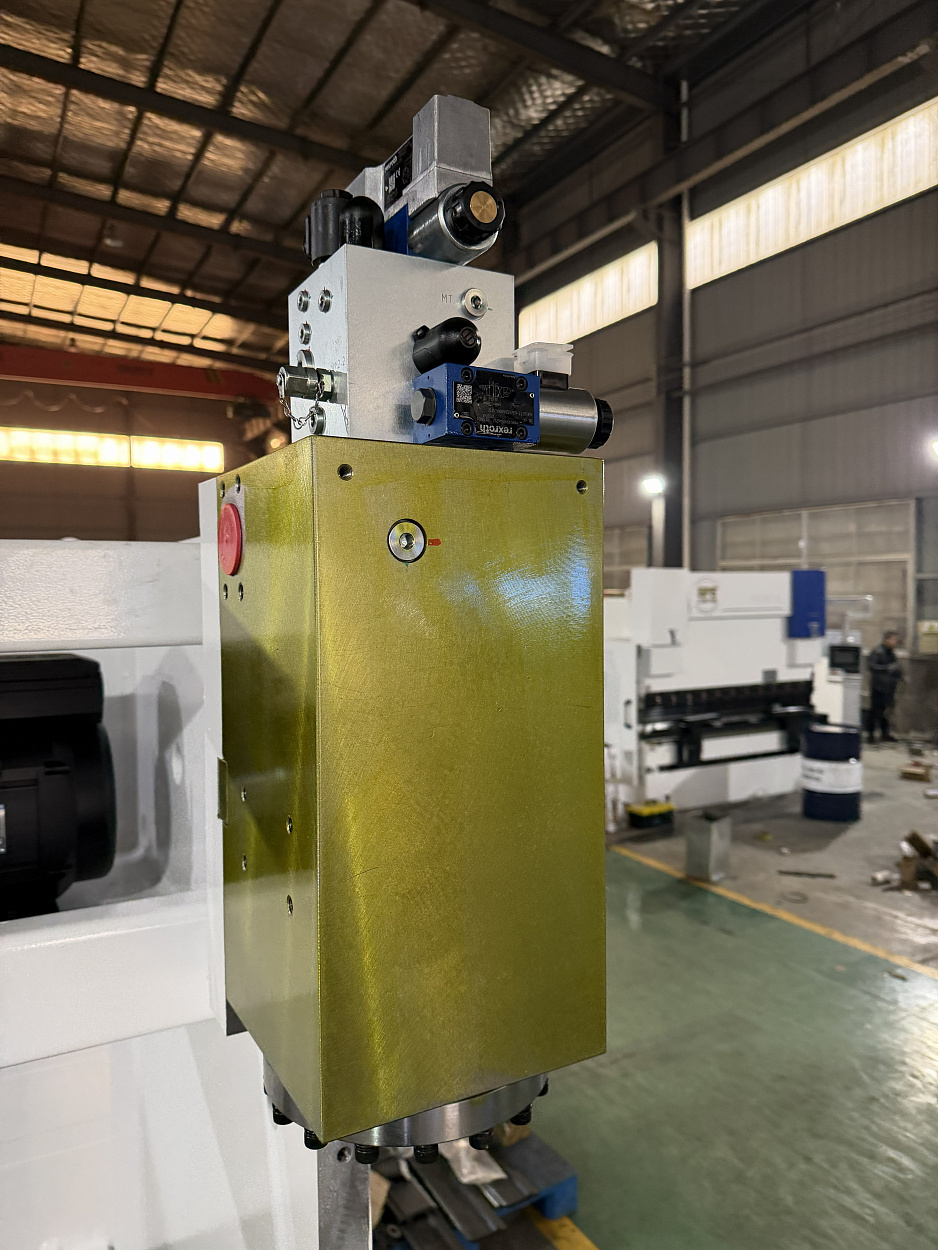
В LOREND SH-P компоненты Bosch Rexroth работают вместе с оптическими линейками и ЧПУ, обеспечивая управляемое движение балки.
Типичные ошибки, сокращающие срок службы металлообрабатывающего оборудования, и способы их избежать. Практическая статья для руководителей производств, технологов, операторов и специалистов по техническому обслуживанию.