Плановое ТО или ремонт станков «по факту»: что на самом деле дешевле для завода
За что на самом деле платит предприятие при аварии станка?
Решения для пакетной, серийной и точной резки металла под круглосуточную загрузку.
Станки для точного гиба листа с подбором под тоннаж, длину и тип производства.
Оборудование для скоростного точного реза профиля, трубы и алюминия.
Оборудование для прямолинейной резки листового металла, серийных заготовок и сложных профилей.
Выбирая промышленный станок, предприятие сравнивает точность, производительность, качество комплектующих и гарантийные условия. Однако после ввода оборудования в работу многое определяется повседневными действиями персонала. Одинаковые листогибочные прессы, лазерные комплексы или ленточнопильные станки на разных предприятиях могут заметно различаться по частоте и стоимости ремонтов. Нередко дело в том, как операторы подбирают режимы, устанавливают инструмент, выполняют проверки и реагируют на предупреждения.
Оператор влияет сразу на несколько факторов, от которых зависит ресурс станка. Он выбирает режимы, определяющие механические и тепловые нагрузки, подготавливает рабочую зону, следит за расходниками и первым замечает изменения в работе оборудования. Ошибка, которая кажется незначительной, при многократном повторении способна привести к износу направляющих, повреждению режущей головы, неполадкам гидравлики или снижению точности.
Подготовка персонала не отменяет плановое ТО. Она помогает избежать неправильных действий в промежутках между обслуживанием. Важно, чтобы сотрудник умел не только изготовить деталь по чертежу, но и понимал, как его решения влияют на станок и где проходят границы допустимого вмешательства.
При листовой гибке требуемое усилие определяется длиной гиба, толщиной и прочностью металла, раскрытием матрицы и способом обработки. Ориентироваться только на паспортное усилие пресса нельзя. Свои ограничения есть у пуансона, матрицы, креплений и выбранной схемы гибки. Перегрузка может повредить инструмент, вызвать деформацию элементов конструкции, увеличить нагрузку на цилиндры и ускорить износ направляющих.
Пример из практики. На прессе усилием 110 т оператор сгибает короткую заготовку из высокопрочной стали, предварительно не проверив допустимую нагрузку на погонный метр инструмента. Станок может выполнить операцию, но локальное усилие окажется чрезмерным для сегмента пуансона или его крепления. Перед запуском необходимо рассчитать нагрузку с учётом материала и оснастки, проверить ограничения и подобрать подходящую матрицу.
На ленточнопильном оборудовании похожую проблему создаёт завышенная подача. Зубья быстрее изнашиваются, полотно перегревается, привод и подшипники испытывают повышенную нагрузку. При лазерной резке выход за рекомендованные режимы может нарушить стабильность процесса, усилить разбрызгивание расплава и загрязнить защитную оптику.
Загрязнённые посадочные поверхности, плохо закреплённые сегменты, неверно указанная высота инструмента или ошибочная привязка координат повышают вероятность перекоса и столкновения. Особенно рискованно начинать серийную обработку сразу после переналадки, пропуская проверочный цикл.
На лазерном станке неправильное расстояние от сопла до листа, повреждение керамики или нарушение центровки могут ухудшить рез и привести к столкновению головы с заготовкой.
Пример из практики. После установки другой матрицы оператор не проверил её посадку и сразу запустил партию. Обнаружив отклонение угла, он стал увеличивать программные коррекции. Однако причина оставалась в оснастке, которая продолжала создавать неравномерную нагрузку. Подготовленный сотрудник сначала проверит крепления и посадочные поверхности, выполнит контрольную деталь и только после этого будет менять технологические настройки.
Новый шум, вибрация, перегрев, подтекание масла, ухудшение точности, нестабильное движение и повторяющиеся ошибки ЧПУ требуют внимания. Если воспринимать их как привычную особенность станка, небольшой дефект может вызвать повреждение соседних узлов. Например, нарушение работы упора способно привести к поломке передачи, а недостаток смазки — к износу направляющих и винтовых пар.
Пример из практики. Задний упор листогибочного пресса периодически не доходит до заданной координаты. Оператор компенсирует отклонение вручную и продолжает выпуск. Между тем причиной могут быть загрязнение направляющей, препятствие движению или неисправность привода. Дальнейшая работа увеличивает риск повреждений. Правильное решение — остановить станок, записать симптомы и сообщить ответственному специалисту.
Пыль металла, окалина, абразивные частицы и отходы обработки ускоряют износ, особенно если попадают на направляющие и уплотнения. Для лазерного оборудования большое значение имеют состояние защитного стекла и сопла, исправность вытяжки и параметры охлаждения. На пилах необходимо следить за удалением стружки, щёткой очистки полотна, подачей СОЖ и натяжением ленты.
Пример из практики. При ухудшении качества лазерного реза оператор повышает мощность и уменьшает скорость, не проверив сопло и защитное стекло. Если проблема связана с загрязнением оптики, такие изменения не устранят причину и могут усилить нагрев. Сначала следует остановить оборудование в установленном порядке, затем поручить обученному персоналу проверку расходников и режущей головы.
Не разобравшись в назначении параметров, сотрудник может изменить сервисные настройки, ограничения перемещения, скорость или давление. Особенно опасны попытки ускорить работу за счёт отключения блокировок, лазерной защиты и датчиков положения. Последствиями могут стать травмы, столкновения узлов, превышение допустимых режимов и повреждение дорогих компонентов.
Правила доступа должны быть понятными: оператор меняет только разрешённые ему параметры. Самостоятельный ремонт, вмешательство в критические настройки и обход защит недопустимы. Обслуживание выполняют уполномоченные специалисты с соблюдением предусмотренных процедур отключения и блокировки опасных источников энергии.
Перегрузки, удары, нарушение центровки инструмента и загрязнение направляющих повышают контактные нагрузки. Со временем это приводит к люфтам, вибрации и ухудшению повторяемости перемещений. Для линейных направляющих и винтовых передач особенно важны своевременное обнаружение необычных звуков, затруднённого хода и проблем со смазкой.
Не каждую неисправность гидравлики вызывает оператор. Но перегрузки, работа при утечках и перегреве, а также самовольное изменение настроек способны ухудшить условия работы насоса, клапанов, цилиндров и уплотнений. Уровень и чистоту масла, температуру и периодичность обслуживания контролируют по руководству производителя. Регулировать давление и вмешиваться в клапаны без соответствующих полномочий нельзя.
Состояние защитного стекла, сопла и керамических элементов напрямую влияет на устойчивость резки. Загрязнение или повреждение оптики ухудшает прохождение излучения и может вызывать дополнительный нагрев. Неподходящий газ, неверная высота резки, запоздалая замена расходников и проблемы охлаждения способны обернуться длительным простоем.
Во время обучения необходимо разобрать порядок осмотра, признаки опасных отклонений и ситуации, когда работу следует прекратить и обратиться к специалисту.
Ошибки при выборе пуансона и матрицы, чрезмерная подача пилы, неправильный монтаж полотна и использование изношенного сопла увеличивают расход инструмента. Первым заметным сигналом часто становится брак, хотя станок уже испытывает нежелательные нагрузки. Оператор должен уметь отличать износ расходного элемента от ошибки в технологии обработки.
На предприятии, выпускающем металлические двери, стремятся повысить темп работы. После замены инструмента пропускают пробную гибку, а отклонения исправляют через ЧПУ без проверки оснастки. Сначала появляются нестабильные углы и брак. В дальнейшем возможны перегрузка сегментов, повреждение креплений или столкновение.
Обучение помогает закрепить правильную последовательность: изучить технологическую карту, проверить усилие и крепления, выполнить безопасный холостой ход, если он предусмотрен изготовителем, изготовить пробную деталь и лишь затем запускать партию.
Качество кромки ухудшается, но вместо проверки защитного стекла и замены изношенного сопла оператор меняет программу и повторяет пробные резы. На обработку уходит больше времени и газа, растёт количество брака. Если дело сопровождается загрязнением или столкновением, может потребоваться ремонт режущей головы.
Обученный сотрудник распознаёт признаки износа расходников и своевременно привлекает ответственного специалиста.
Чтобы быстрее распилить массивную заготовку, оператор резко увеличивает подачу. Возникают вибрация, увод реза и перегрев зубьев. Лента может разрушиться раньше срока, а направляющие полотна и привод получают дополнительную нагрузку.
Режим следует выбирать с учётом материала, сечения заготовки, типа полотна и рекомендованных скоростей. Не менее важны правильная приработка новой ленты и достаточная подача СОЖ.
Полноценная подготовка объединяет вводный инструктаж, практику на конкретном станке и проверку навыков. Знания кнопок и экранов ЧПУ недостаточно. Сотруднику нужно понимать устройство оборудования в рамках своих обязанностей, технологические ограничения и признаки неисправностей. Основой программы служат инструкция изготовителя и внутренние правила предприятия.
Безопасность. Опасные зоны, назначение защит, аварийная остановка, порядок действий при столкновении и неисправности, недопустимость отключения блокировок.
Подготовка к работе. Осмотр станка, предусмотренная проверка жидкостей и расходников, контроль инструмента, рабочей зоны и вытяжки.
Технология обработки. Выбор материала и программы, оценка допустимых нагрузок, установка оснастки, пробная операция и проверка первой детали.
Использование ЧПУ. Привязка координат, назначение доступных коррекций, сохранение программ и ограничения на изменение сервисных параметров.
Распознавание неисправностей. Необычные звуки, вибрация, потеря точности, утечки, перегрев и системные ошибки, а также порядок обращения в сервис.
Окончание смены. Правильная остановка, разрешённая очистка, запись замечаний и передача информации следующему оператору.
Завершать обучение полезно практической проверкой. Например, сотрудник устанавливает инструмент, подготавливает первую деталь и объясняет свои действия при типовых предупреждениях. Допуск к самостоятельной работе оформляют по правилам предприятия. Дополнительная подготовка нужна после модернизации оборудования, изменения технологии, серьёзных ошибок и продолжительного перерыва.
Перед запуском необходимо осмотреть рабочую зону, инструмент и расходники, проверить доступные индикаторы, предупреждения и исправность защит. Во время обработки — следить за звуком, вибрацией, качеством первой детали и поведением механизмов. В конце смены — очистить разрешённые участки, записать замечания и сообщить о неисправностях. Оборудование с дефектом нельзя оставлять без соответствующей маркировки и уведомления ответственного сотрудника.
Для фиксации наблюдений удобно использовать журнал: дата, номер станка, описание отклонения и принятое решение. Эти сведения помогают сервису выявлять повторяющиеся проблемы и различать технологические ошибки и технические неисправности. Но запись сама по себе не решает проблему: по каждому критичному замечанию нужно определить ответственного и проверить выполнение необходимых действий.
Цена ошибки не ограничивается стоимостью повреждённой детали. Предприятие также оплачивает простой, срочный выезд специалиста, переналадку, испорченные заготовки и возможную сверхурочную работу. К этому добавляется риск задержки отгрузки. Поэтому сравнительно небольшие вложения в профилактику могут оказаться оправданными.
Обучение не гарантирует работу без поломок. Оно уменьшает число отказов, которых можно избежать, и помогает раньше обнаруживать развивающиеся дефекты.
Условный расчёт. Допустим, час остановки ключевого станка обходится предприятию в 15 000 ₽. Это пример для расчёта, а не среднерыночный показатель. При простое на 12 часов потери составят 180 000 ₽. Если ремонт потребует ещё 70 000 ₽, а переделка партии — 30 000 ₽, общая сумма достигнет 280 000 ₽. Обучение стоимостью 60 000 ₽ окупилось бы при предотвращении одного такого случая. Для оценки на своём предприятии следует использовать фактическую стоимость часа простоя, вероятность неисправности и реальные расходы на подготовку сотрудников.
Результат обучения лучше оценивать по измеримым показателям: количеству инцидентов из-за действий персонала, браку после переналадки, расходу режущего инструмента, аварийным остановкам, повторным замечаниям и продолжительности незапланированных простоев. Сравнение имеет смысл при близких загрузке оборудования и составе выпускаемой продукции.
Срок службы станка зависит от ежедневных действий. Подготовленный оператор соблюдает допустимые режимы, правильно использует инструмент, замечает отклонения и своевременно сообщает о них. Благодаря этому небольшой дефект с меньшей вероятностью перерастает в серьёзную поломку. Без должного обучения даже современное оборудование с надёжными комплектующими может быстро утратить точность и потребовать дополнительных расходов.
Наилучший результат даёт сочетание трёх составляющих: подготовки персонала, понятного ежедневного контроля и планового ТО. Вместе они помогают поддерживать качество обработки, снижать стоимость владения и обеспечивать предсказуемый выпуск. Обучение оператора должно сопровождать эксплуатацию станка, оставаясь одним из способов сохранить вложенные в оборудование средства.
За что на самом деле платит предприятие при аварии станка?
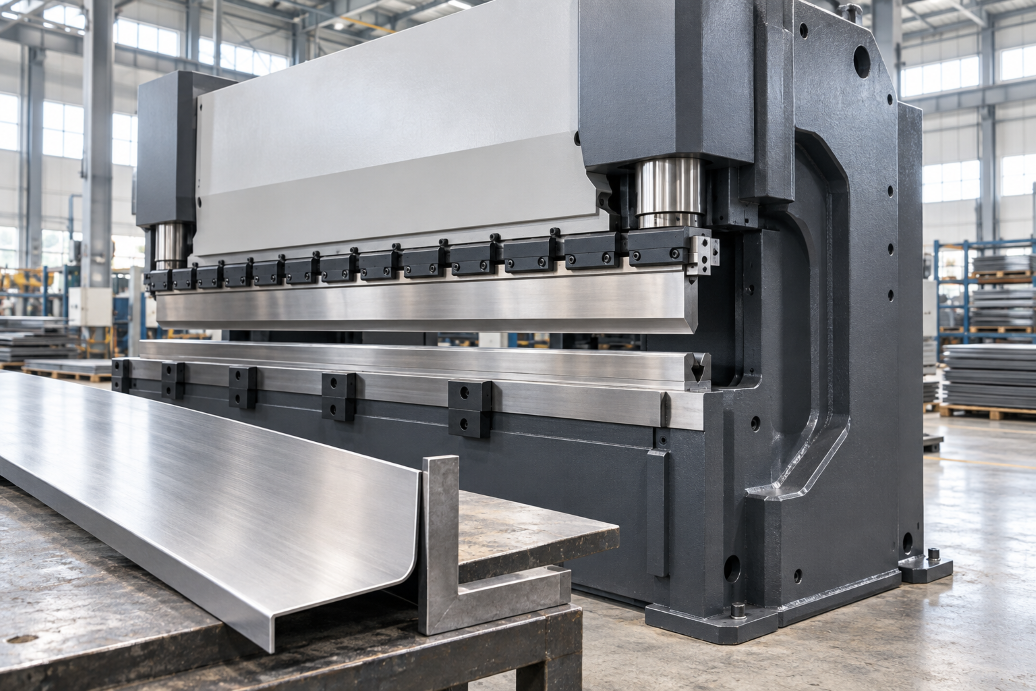
Даже самая умная система ЧПУ не спасёт, если рама под нагрузкой деформируется непредсказуемо.
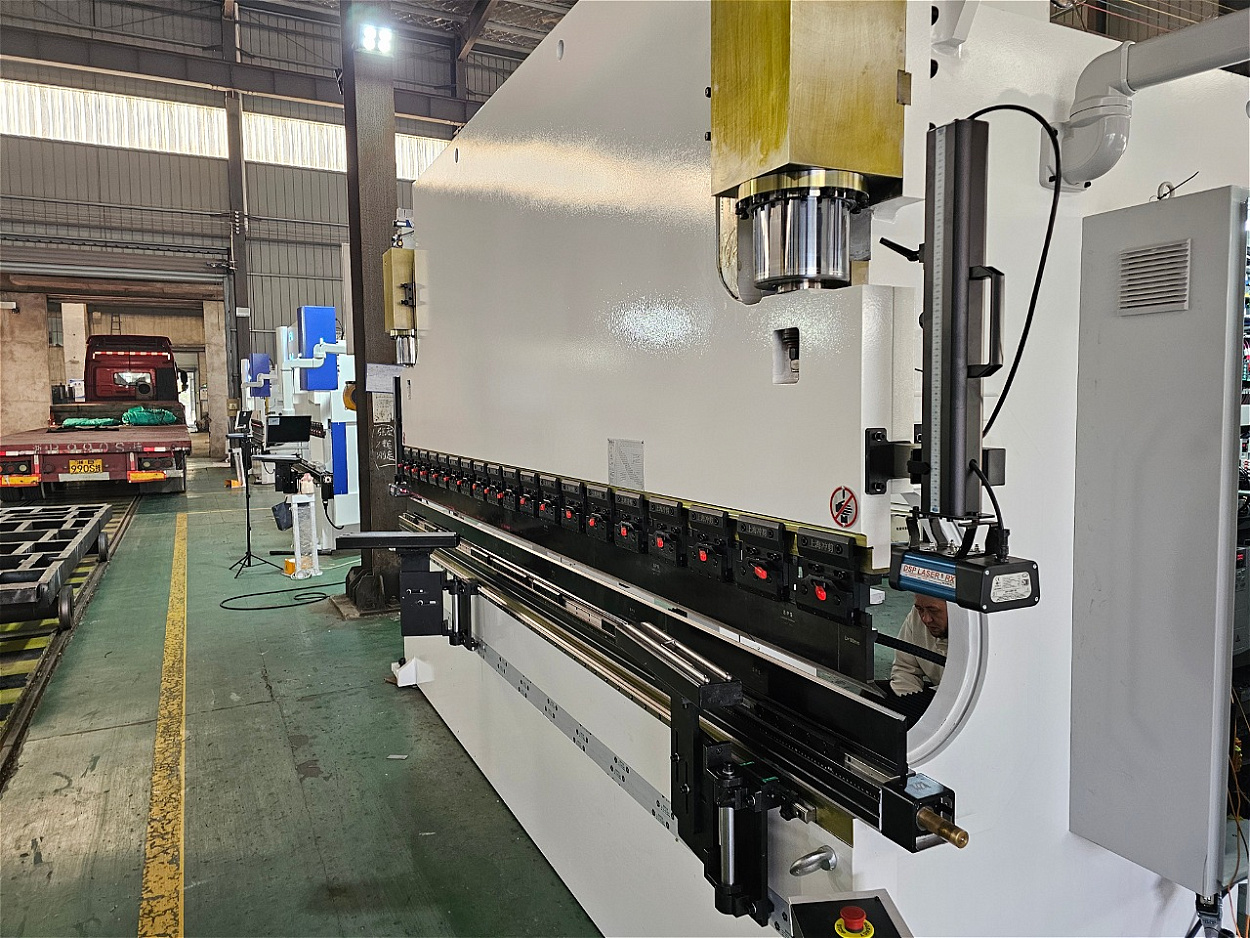
По сути, верхняя гибочная балка является исполнительным механизмом всего листогибочного пресса.
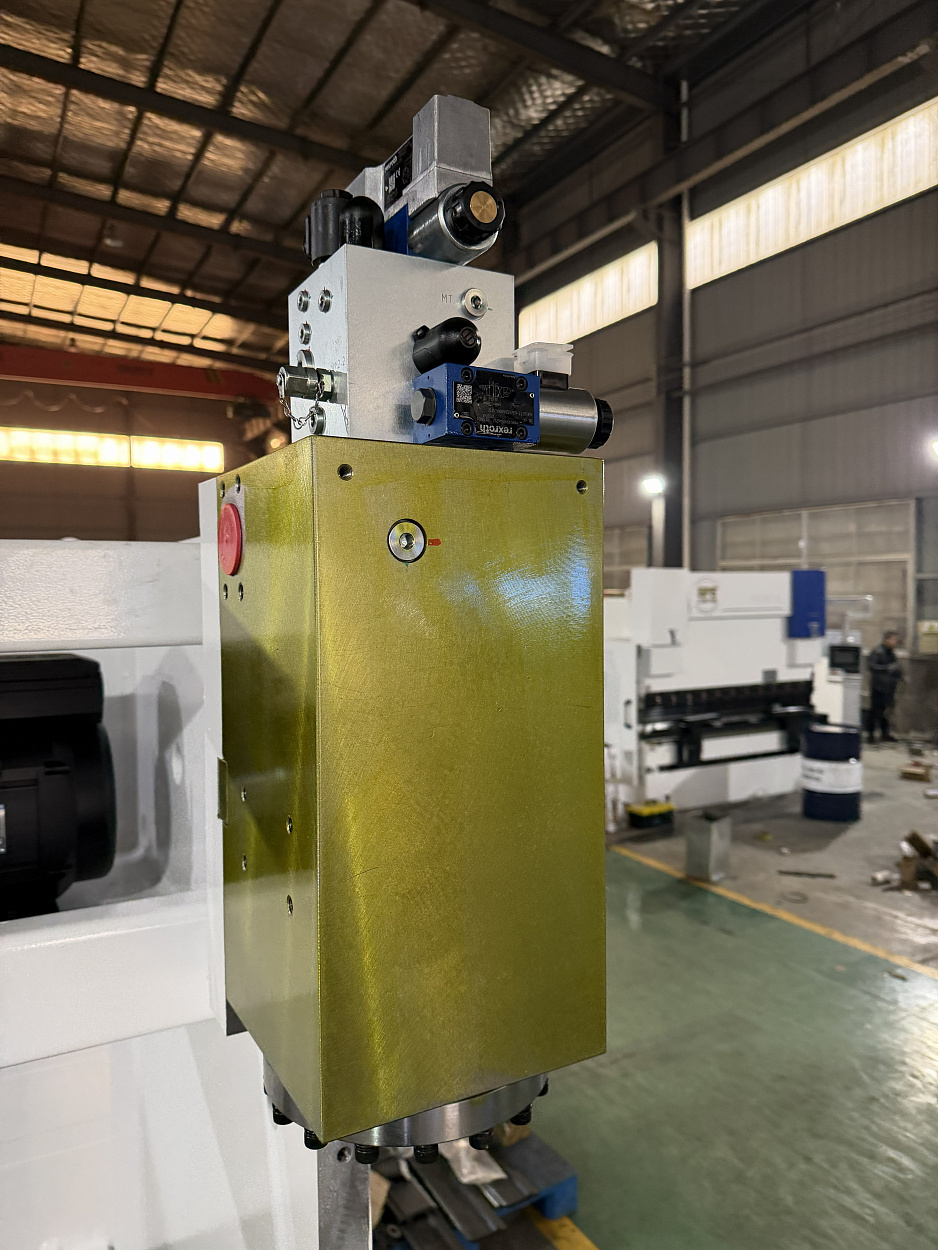
В LOREND SH-P компоненты Bosch Rexroth работают вместе с оптическими линейками и ЧПУ, обеспечивая управляемое движение балки.