Плановое ТО или ремонт станков «по факту»: что на самом деле дешевле для завода
За что на самом деле платит предприятие при аварии станка?
Решения для пакетной, серийной и точной резки металла под круглосуточную загрузку.
Станки для точного гиба листа с подбором под тоннаж, длину и тип производства.
Оборудование для скоростного точного реза профиля, трубы и алюминия.
Оборудование для прямолинейной резки листового металла, серийных заготовок и сложных профилей.
При выборе листогибочного пресса чаще всего сравнивают системы ЧПУ, число управляемых осей и производителей комплектующих. Станине обычно уделяют меньше внимания: внешне она воспринимается как обычный корпус. Между тем именно эта конструкция воспринимает усилие гибки. От её жёсткости зависит, насколько точно оборудование будет выдерживать заданный угол и сохранит ли геометрию через год-два эксплуатации.
Даже развитая система управления не обеспечит устойчивую точность, если рама непредсказуемо деформируется под нагрузкой. Серводвигатель может точно перемещать балку, а измерительные линейки — контролировать её положение, однако подвижность самой несущей конструкции делает результат нестабильным. Поэтому знакомство с прессом разумно начинать с его механической основы.
Станина — несущая силовая конструкция, связывающая узлы оборудования в одно целое. На ней размещаются рабочий стол, верхняя балка, гидроцилиндры, направляющие, задний упор, механизм компенсации прогиба, защитные и измерительные устройства.
При взаимодействии пуансона и матрицы возникает значительное усилие. Через стол, боковые стойки, верхнюю часть рамы и балку оно передаётся по замкнутому силовому контуру. Задача станины — выдерживать не только однократную номинальную нагрузку, но и многократное повторение рабочих циклов без потери геометрической стабильности.
При этом прочность и жёсткость — разные характеристики. Конструкция может оставаться целой, но деформироваться сильнее допустимого. В таком случае пресс развивает заявленное усилие, однако угол гибки становится менее устойчивым, а одинаковые детали начинают различаться.
При нажатии пуансона заготовка оказывает сопротивление. С увеличением толщины листа и длины гиба требуемое усилие возрастает. Его воспринимает не только металл, но и оборудование: верхняя балка прогибается, стол деформируется в противоположном направлении, стойки испытывают растяжение и изгиб, а соединения и направляющие получают дополнительную нагрузку.
Полностью исключить деформации невозможно. При проектировании необходимо сделать их небольшими, равномерными и расчётно предсказуемыми. При недостаточной жёсткости реальное положение инструмента во время гибки расходится с заданным. На небольших деталях разница может почти не проявляться, но при обработке длинных, толстых или высокопрочных заготовок становится существенной.
Последствия знакомы многим производствам: угол посередине детали отличается от угла на концах, заготовки одной партии получаются неодинаковыми, оператору приходится регулярно менять настройки. Сохранённые программы уже не обеспечивают прежний результат, увеличивается число пробных гибов и зависимость качества от квалификации персонала. Таким образом, жёсткость станины непосредственно отражается на затратах на изготовление продукции.
Большие размеры пресса сами по себе не говорят о высокой жёсткости. У двух моделей с одинаковой рабочей длиной могут различаться толщина боковых стоек и нижней части рамы, сечение верхней поперечины, расположение рёбер, конфигурация силового контура, марка стали, качество сварных соединений, технология снятия напряжений и точность обработки.
Многие из этих особенностей невозможно определить по фотографии в каталоге. Вес оборудования также не даёт полной картины: металл должен быть рационально распределён в зонах наибольших напряжений. Решающую роль играет расчёт конструкции.
Сокращение металлоёмкости нередко становится способом снизить себестоимость станка. Силовые элементы делают тоньше, общая масса уменьшается, но паспортное усилие сохраняется. При умеренной загрузке такое оборудование может работать удовлетворительно, однако при постоянной гибке длинных заготовок, многосменной эксплуатации или нагрузках, близких к номинальным, недостатки конструкции становятся заметнее.
При разработке серии LOREND SH-P отдельное внимание уделили нижней части рамы, воспринимающей существенную долю нагрузки от рабочего стола. Даже у модели с усилием 110 тонн толщина нижнего элемента станины достигает 100 мм.
Такое исполнение требует больше металла и увеличивает стоимость изготовления, зато обеспечивает более жёсткую основу оборудования. Это особенно существенно при обработке длинных заготовок, серийном производстве и использовании значительной доли номинального усилия.
Увеличенное сечение нижней части рамы способствует уменьшению местных деформаций стола, сохранению взаимного положения пуансона и матрицы, повышению стабильности угла гибки. Одновременно снижается нагрузка на механизм компенсации прогиба и создаются условия для длительного сохранения первоначальной геометрии.
Однако толщину нижнего элемента нельзя оценивать вне общей конструкции. Она работает совместно со стойками, верхней поперечиной, столом и усилениями. Цель проектирования — получить грамотно рассчитанный жёсткий силовой контур, а не просто увеличить массу пресса.
Представление о том, что система управления способна устранить любые механические недостатки, встречается часто. Современное ЧПУ действительно использует данные о толщине и свойствах материала, длине гиба, инструменте и требуемом угле. Оптические линейки контролируют положение балки, а бомбирование компенсирует расчётный прогиб.
Однако эти средства эффективны при предсказуемом поведении механической конструкции. Если раме не хватает жёсткости, характер отклонений меняется в зависимости от расположения заготовки, длины гиба, приложенного усилия, температуры масла и степени износа. В результате системе приходится учитывать целый набор переменных отклонений.
Электронные системы раскрывают свои возможности на качественной механической базе. Последовательность здесь следующая: жёсткая и точная станина → рассчитанные под нагрузку балка и стол → эффективное бомбирование → точная обратная связь → современное ЧПУ. Если основа недостаточно стабильна, усложнение управления приводит к необходимости постоянных поправок, а не к устойчивой точности.
В промышленных листогибочных прессах широко используют рамы, сваренные из толстолистовой стали. Такая технология позволяет создавать силовой контур нужной формы, усиливать наиболее нагруженные зоны и подбирать толщину отдельных элементов. Она также даёт возможность выпускать оборудование с разными рабочими длинами и усилиями, обеспечивать ремонтопригодность, выбирать необходимое раскрытие и глубину зева.
Качество такой рамы определяется не одной лишь толщиной листа. Сварка сопровождается появлением остаточных напряжений: в области шва металл нагревается и расширяется, а при охлаждении сжимается. Эти процессы протекают неравномерно, поэтому внутри конструкции сохраняются силы, способные впоследствии изменить её форму.
Если выполнить окончательную обработку сразу после сварки, результаты измерений могут соответствовать требованиям. Но при дальнейшем перераспределении напряжений обработанные поверхности способны сместиться. Для крупного станка даже небольшое изменение геометрии влияет на взаимное расположение направляющих, рабочих плоскостей и измерительных устройств. По этой причине изготовление качественной сварной станины предусматривает её стабилизацию.
Эта операция позволяет уменьшить внутренние напряжения, возникшие при сварке. Её назначение — привести конструкцию в стабильное состояние перед окончательной механической обработкой.
При пропуске этого этапа или недостаточном качестве его выполнения геометрия рамы может изменяться во время хранения, перевозки и работы. Возможные последствия — отклонение рабочих плоскостей от параллельности, смещение направляющих, неравномерное движение балки и дополнительная нагрузка на гидроцилиндры. Постепенно точность снижается, а оборудованию требуются новые регулировки.
Подобные изменения не обязательно обнаруживаются сразу. На приёмке новый пресс может уверенно выдерживать заданные параметры, а спустя некоторое время потребовать корректировок. Поэтому при оценке станины имеет значение не только точность в момент поставки, но и способность сохранять её в дальнейшем.
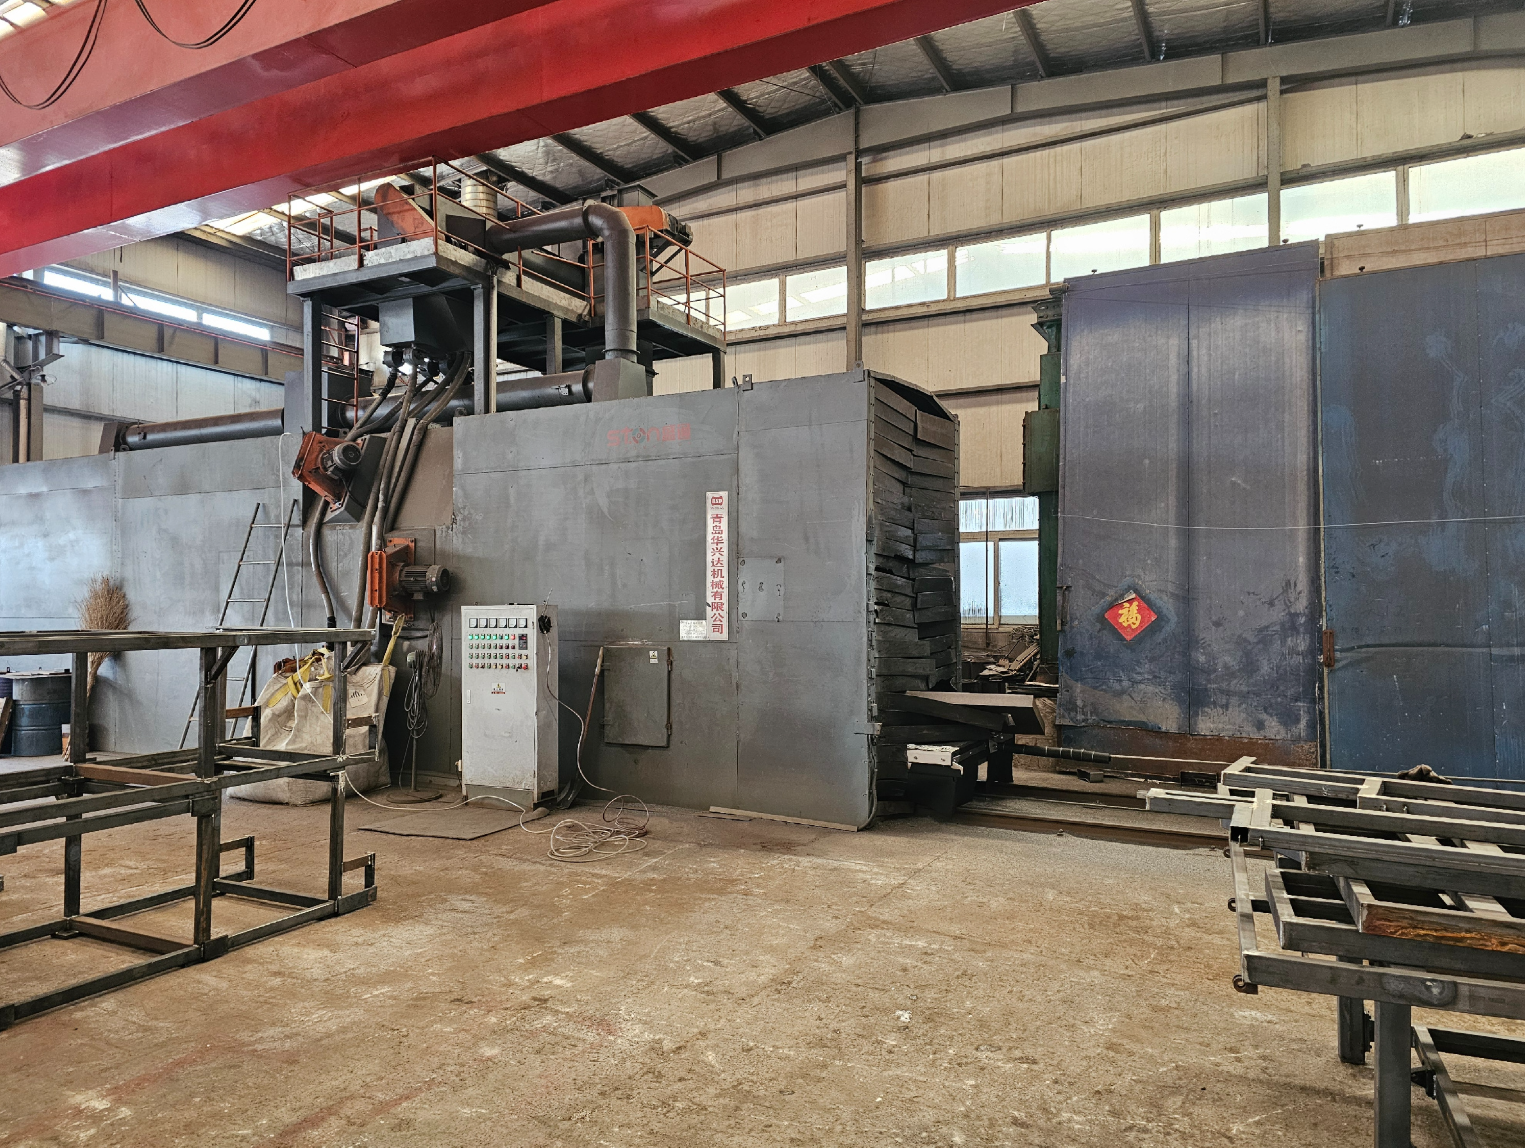
После сварки и уменьшения основных остаточных напряжений раму подвергают стабилизации, или старению. Этот этап необходим, чтобы дальнейшее перераспределение внутренних напряжений произошло до чистовой обработки рабочих поверхностей.
Применяются разные способы: термическое старение, естественная выдержка, вибрационная стабилизация и комбинированные технологии. Выбор определяется устройством рамы, толщиной её элементов и производственными возможностями предприятия.
Общий порядок остаётся одинаковым: сначала выполняют сварку и стабилизацию, затем создают точные посадочные и направляющие поверхности. При нарушении этой последовательности результат прецизионной обработки может быть утрачен — поверхность изменит положение вслед за деформацией конструкции.
Сваренная станина уже представляет собой прочную металлоконструкцию, но ещё не обладает необходимой окончательной точностью. Сварка соединяет детали между собой, однако не обеспечивает требуемую геометрию направляющих, площадок установки гидроцилиндров, плоскости стола, посадочных мест и баз для измерительных линеек.
Точность этих участков получают механической обработкой после стабилизации рамы. Благодаря такой последовательности основные узлы привязывают к общей системе координат. Стол, направляющие, гибочную балку и цилиндры устанавливают относительно единых баз.
От этого зависят параллельность перемещения балки, равномерность нагружения направляющих, достоверность измерений, ресурс уплотнений гидроцилиндров, точность позиционирования и устойчивость работы системы Y1/Y2.
В прессах LOREND SH-P силовую конструкцию обрабатывают механически после завершения сварки, снятия остаточных напряжений и старения.
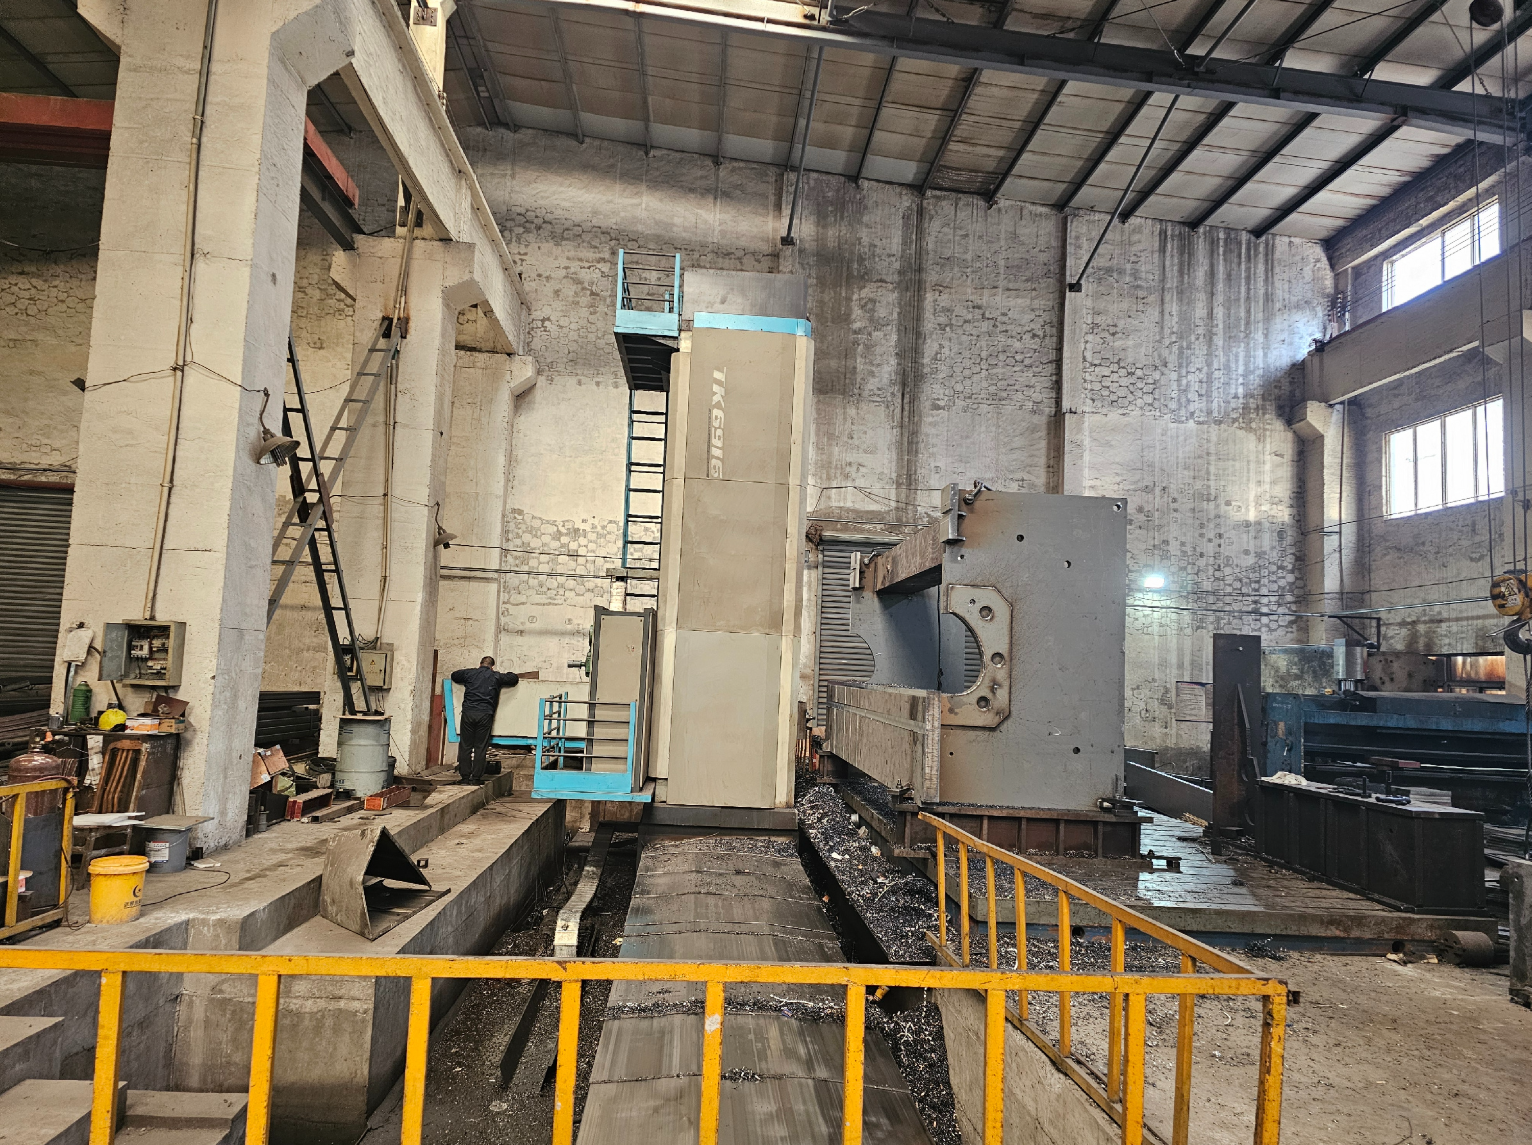
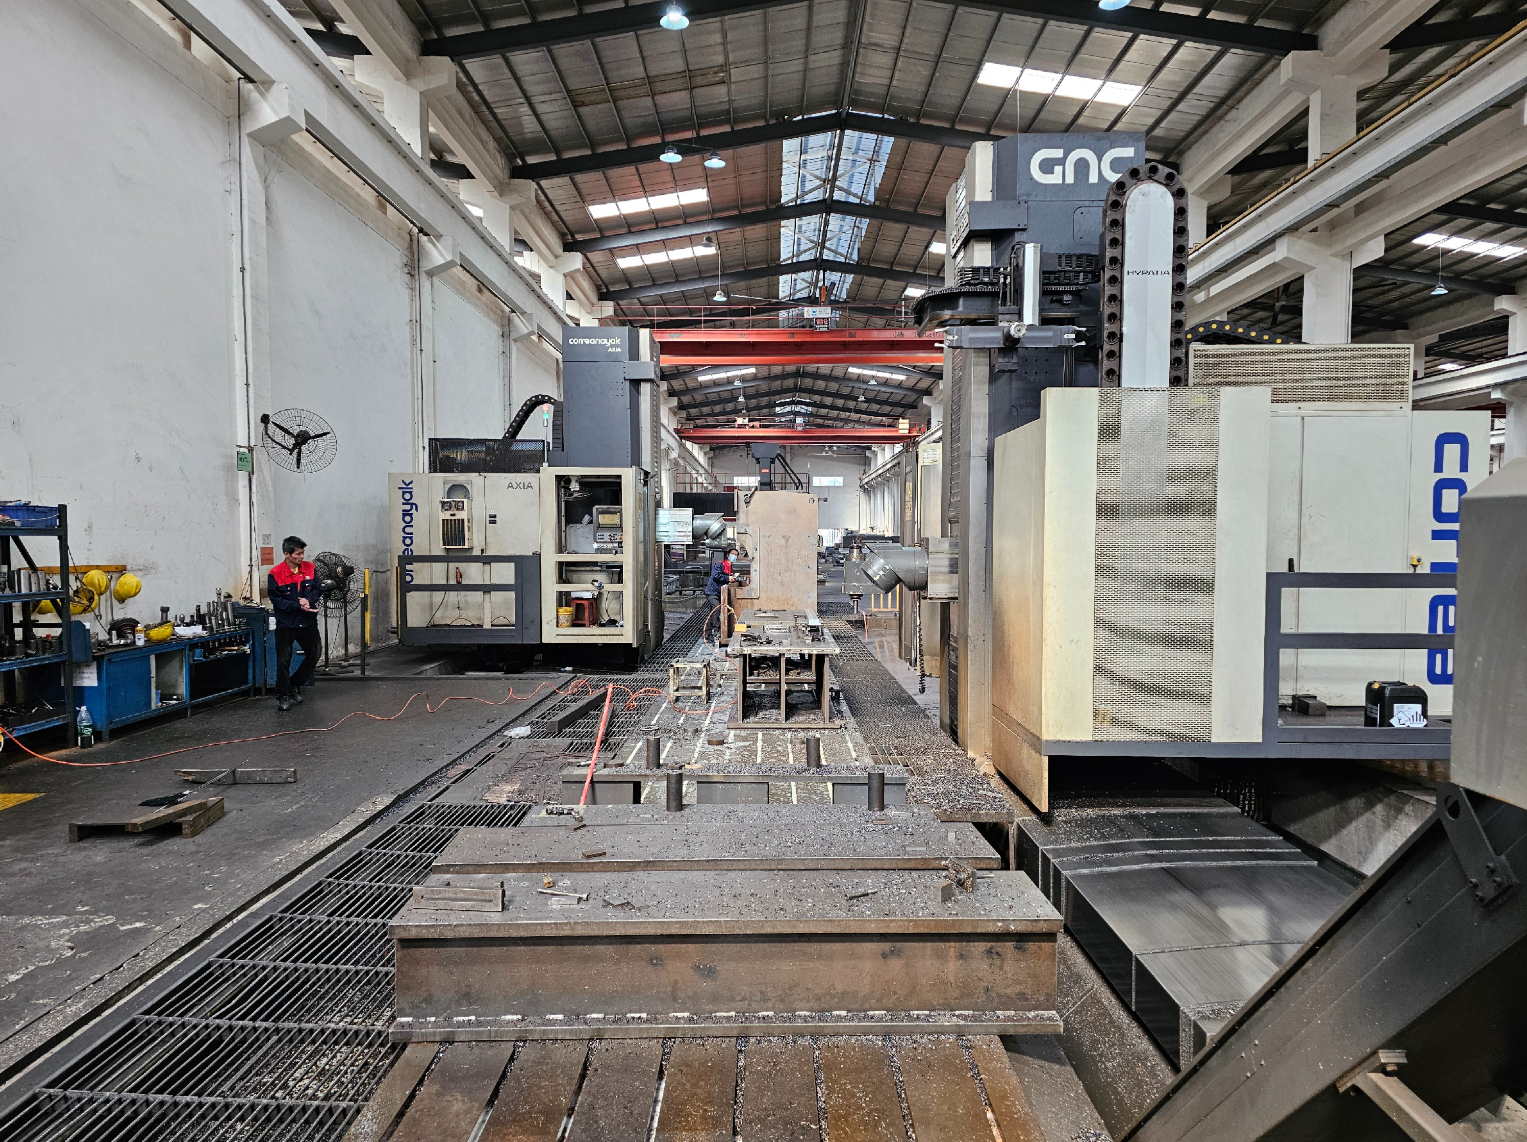
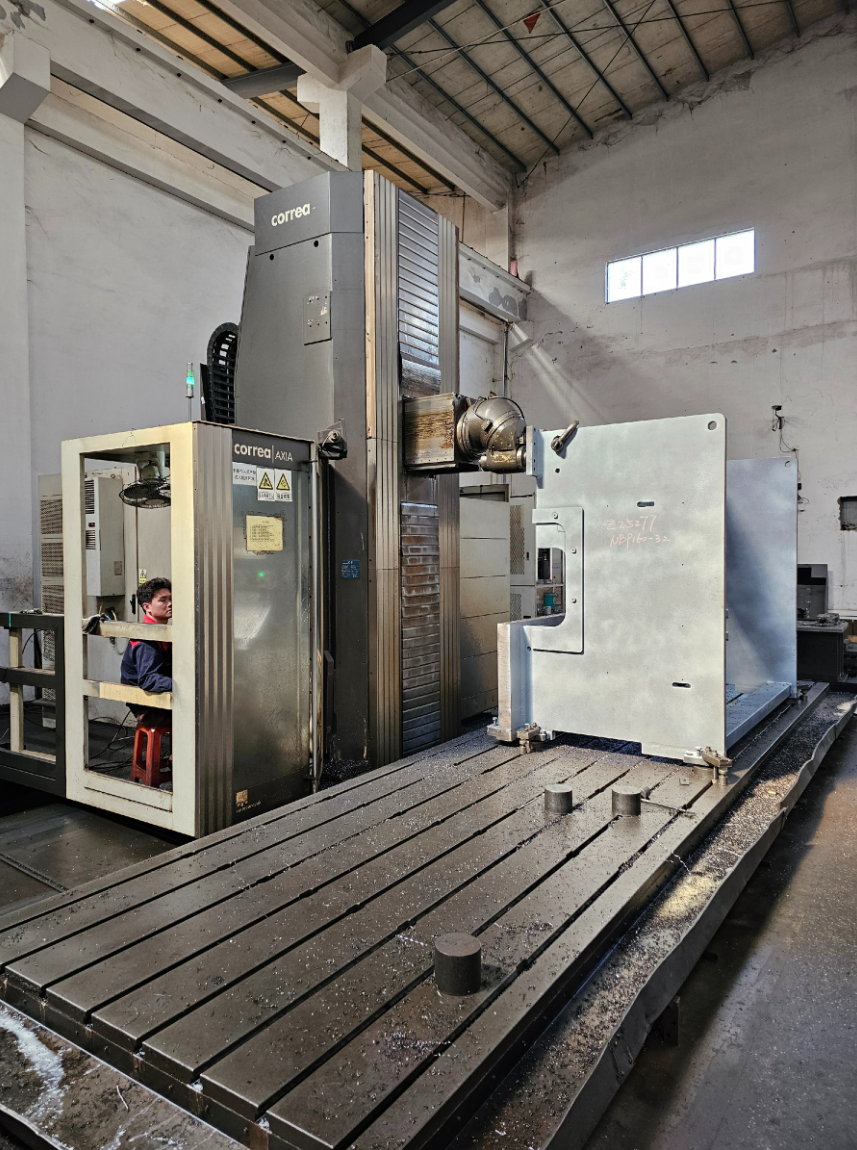
Габариты станины промышленного листогибочного пресса не позволяют использовать для её обработки обычный фрезерный станок. Базовые и рабочие поверхности формируют на крупных портальных обрабатывающих центрах. Раму фиксируют на столе и обрабатывают основные участки за одну установку либо с минимальным числом переустановок.
Такой подход имеет прямое значение для точности. При каждом новом закреплении крупной конструкции появляется риск дополнительных погрешностей. Если поверхности обрабатываются по отдельности, обеспечить их правильное взаимное расположение становится труднее.
Портальные центры позволяют выдержать параллельность рабочих плоскостей, точно расположить направляющие и посадочные места гидроцилиндров, сформировать базовые поверхности в общей системе координат и уменьшить накопление ошибок обработки.
При этом сам факт наличия портального станка ещё не подтверждает качество изготовления. Необходимо учитывать состояние оборудования, размеры его рабочей зоны, точность перемещений, способ фиксации рамы и последующий контроль. Оценивать следует всю производственную технологию.
Несущая рама, гидравлическая система и измерительные устройства решают разные задачи, но работают как взаимосвязанные части одного механизма.
Гидроцилиндры приводят в движение верхнюю балку. Оптические линейки определяют её положение с левой и правой стороны, после чего ЧПУ сопоставляет показания и регулирует пропорциональные клапаны. При этом сами цилиндры, направляющие и линейки опираются на станину.
Когда стойки деформируются под усилием или базовые поверхности смещаются относительно друг друга, измерение положения балки происходит относительно конструкции, геометрия которой меняется. При недостаточной жёсткости гидравлике и системе управления требуется больше корректирующих воздействий: чаще изменяется давление, вводятся поправки положения, возрастает зависимость от внешних условий.
Стабильная рама обеспечивает правильное взаимное положение цилиндров, равномерную нагрузку на направляющие и устойчивые точки отсчёта для линеек. Система синхронизации выполняет меньше поправок, а движение балки становится более предсказуемым. Таким образом, жёсткость механической основы влияет и на геометрию гибки, и на работу гидравлических и электронных компонентов.
При обработке короткой заготовки усилие сосредоточено на небольшом участке стола. Если длина детали составляет три метра и более, нагрузка охватывает значительно большую зону. Неравномерность деформаций проявляется заметнее: растёт прогиб балки, меняется форма стола, сильнее сказывается положение заготовки. Разница между углами в центре и по краям увеличивается, а требования к бомбированию становятся выше.
Поэтому два пресса, дающие сопоставимый результат на небольших деталях, могут существенно отличаться при изготовлении длинных корпусов, дверных полотен, фасадных кассет и вентиляционных элементов.
В таких задачах необходимы жёсткая станина, точная геометрия стола, эффективная компенсация прогиба, согласованная работа осей Y1/Y2 и качественный инструмент. При недостаточно стабильной механической базе оператору приходится менять настройки с учётом каждой длины и расположения детали. Подготовка занимает больше времени, а повторяемость результата снижается.
При эпизодической работе недостатки конструкции могут долго оставаться незаметными. С ростом загрузки требования к ней повышаются. В многосменном режиме пресс совершает тысячи рабочих циклов, в каждом из которых рама нагружается и затем разгружается.
Даже если отдельные циклы не выходят за допустимые пределы, длительное повторение нагрузок со временем может вызывать ослабление соединений, уход регулировок, ускоренный износ направляющих, образование люфтов и увеличение погрешностей позиционирования.
Жёсткая станина, прошедшая стабилизацию, уменьшает величину деформаций при каждом нагружении. Это создаёт более благоприятные условия для остальных узлов. Помимо точности гибки, предприятие получает снижение нагрузки на цилиндры и их уплотнения, направляющие, крепления измерительных линеек, механизм бомбирования и инструмент. В результате уменьшается вероятность внепланового ремонта листогибочного пресса.
Запас жёсткости особенно значим для производств, где листогибочный пресс является ключевым звеном и используется практически непрерывно.
Разрабатывая SH-P, мы намеренно сохранили увеличенную толщину силовых элементов, хотя её уменьшение позволило бы сократить вес и стоимость производства. Наша цель — не выпуск ещё одного дешёвого листогибочного пресса. Такое оборудование приобретают не на год-два, и его геометрия должна оставаться стабильной на протяжении всего срока эксплуатации. В первый день работы оператор может не заметить преимуществ большей металлоёмкости, но после тысяч и десятков тысяч циклов именно она во многом определяет стабильность станка.
«В прессе уже предусмотрена компенсация прогиба». Автоматическое бомбирование исправляет расчётный прогиб стола и балки вдоль линии гиба. Однако оно не способно устранить все отклонения, вызванные недостаточной жёсткостью или изменением геометрии рамы. Эта система работает в дополнение к жёсткой конструкции.
«Максимальное усилие нам не потребуется». Станина воспринимает нагрузку при каждом рабочем ходе, даже если используется лишь часть номинального усилия. Реальное нагружение определяется не только толщиной листа, но и длиной гиба, раскрытием матрицы, свойствами материала и выбранным способом обработки. Поэтому достаточная жёсткость полезна и в предельных, и в повседневных режимах.
«Более тяжёлый пресс всегда точнее». Вес позволяет лишь косвенно судить о конструкции. На точность влияют распределение металла, конфигурация силового контура, сварка, снятие напряжений, механическая обработка и сборка. Массивная рама с недостатками изготовления может показывать худший результат, чем конструкция, спроектированная более рационально.
«Любой новый пресс обеспечивает точную гибку». После первоначальной настройки большинство современных станков демонстрирует приемлемые показатели. Различия становятся заметны при длительной интенсивной работе, переходе между разными деталями и обработке длинных заготовок. Поэтому важно учитывать не только исходную точность, но и её сохранение в эксплуатации.
Усиленная рама, прошедшая технологическую стабилизацию, не воспринимается оператором как отдельная функция. Её значение раскрывается в работе оборудования в целом.
Она обеспечивает более устойчивый угол гибки и повторяемость серийных деталей, уменьшает потребность в исправлении сохранённых программ и снижает зависимость результата от опыта оператора. Инструмент работает равномернее, направляющие и гидроцилиндры испытывают меньшую нагрузку, а геометрия сохраняется при многосменной эксплуатации. Дополнительный эффект — сокращение числа пробных гибов, брака и повторной обработки, а также увеличение срока службы оборудования.
Для изготовителей металлических дверей это означает стабильные размеры и форму полотен и коробок. При производстве электрощитов — точное соединение элементов корпуса. Для вентиляционных изделий и фасадных кассет — одинаковый угол на всей длине гиба. В машиностроении — устойчивое качество обработки толстых и высокопрочных материалов. Затраты на жёсткую конструкцию окупаются за счёт регулярного сокращения производственных потерь.
- Зависит ли точность гибки от толщины станины?
Да, однако этот параметр следует оценивать в контексте всей конструкции. Увеличение сечения помогает уменьшить деформации, но общую жёсткость также определяют форма рамы, рёбра усиления, качество сварных соединений и механической обработки.
- Почему через несколько лет пресс может потерять первоначальную точность?
На результат влияют износ инструмента и направляющих, состояние гидравлической системы, различия в свойствах обрабатываемого металла, люфты заднего упора и изменение геометрии оборудования. Если сварная станина прошла недостаточную стабилизацию, со временем могут проявиться и последствия остаточных напряжений.
- Какую станину предпочесть: литую или сварную?
Универсального решения нет. Литая конструкция обладает хорошими демпфирующими свойствами, но её изготовление в крупных габаритах сложнее и дороже. Сварная рама даёт больше свободы при формировании силового контура и широко используется в промышленных прессах. Её характеристики зависят от расчёта, технологии сварки, снятия напряжений и последующей обработки.
- Можно ли устранить недостаточную жёсткость настройкой ЧПУ?
Программные корректировки позволяют компенсировать некоторые отклонения, но не заменяют механическую жёсткость. Чем сильнее и менее предсказуемо меняется форма конструкции под нагрузкой, тем труднее получить одинаково стабильный результат на разных заготовках.
- Почему точные поверхности обрабатывают после сварки?
Сварочный нагрев вызывает деформации и формирует остаточные напряжения. Если окончательно обработанные элементы затем сварить, их геометрия может измениться. Поэтому точные базы создают после сварки и стабилизации конструкции.
- В чём преимущество обработки за одну установку?
Такой подход сокращает число повторных закреплений и связанных с ними погрешностей. Благодаря этому проще обеспечить точное взаимное положение стола, направляющих, гидроцилиндров и остальных базовых элементов.
- Как оценить станину до приобретения пресса?
Стоит запросить сведения о толщине ключевых силовых элементов и массе оборудования, технологии сварки и способе снятия напряжений. Также полезны описание последовательности механической обработки, показатели точности, методика приёмочных испытаний, фотографии или видеозаписи производства. Вывод следует делать по совокупности этих данных.
- Требуется ли усиленная станина при работе с тонким листом?
Жёсткость влияет на повторяемость и при обработке тонкого металла, особенно если речь идёт о длинных корпусных деталях. При этом усилие и комплектацию пресса необходимо выбирать с учётом фактических производственных задач.
- Почему на длинных заготовках недостаток жёсткости проявляется сильнее?
При увеличении длины возрастает суммарное влияние деформаций балки и стола. Небольшие отклонения отдельных участков складываются, поэтому различие угла в середине и на концах детали становится более выраженным.
- Бывает ли избыточная жёсткость недостатком?
Сам по себе запас жёсткости не снижает точность. Однако неоправданное наращивание массы делает оборудование дороже и усложняет перевозку. При проектировании необходимо подобрать рациональную жёсткость с учётом усилия пресса, рабочей длины и предполагаемой интенсивности эксплуатации.
Станина листогибочного пресса служит общей силовой и измерительной основой оборудования. Её устройство определяет положение инструмента во время нагружения, устойчивость перемещения балки, правильность гидравлической синхронизации и результативность компенсации прогиба. От неё также зависят срок службы направляющих и цилиндров и способность станка годами сохранять заданную точность.
Прессы серии LOREND SH-P оснащаются усиленной сварной станиной, которая проходит снятие остаточных напряжений, старение и последующую механическую обработку. Даже в исполнении на 110 тонн толщина нижней части рамы составляет 100 мм. Такое решение обеспечивает устойчивую механическую базу для гидравлики Bosch Rexroth, оптических линеек GIVI, автоматического бомбирования и современной системы ЧПУ.
Поэтому жёсткость следует включать в число основных критериев выбора промышленного листогибочного пресса вместе с номинальным усилием, длиной гибки и возможностями системы управления.
За что на самом деле платит предприятие при аварии станка?
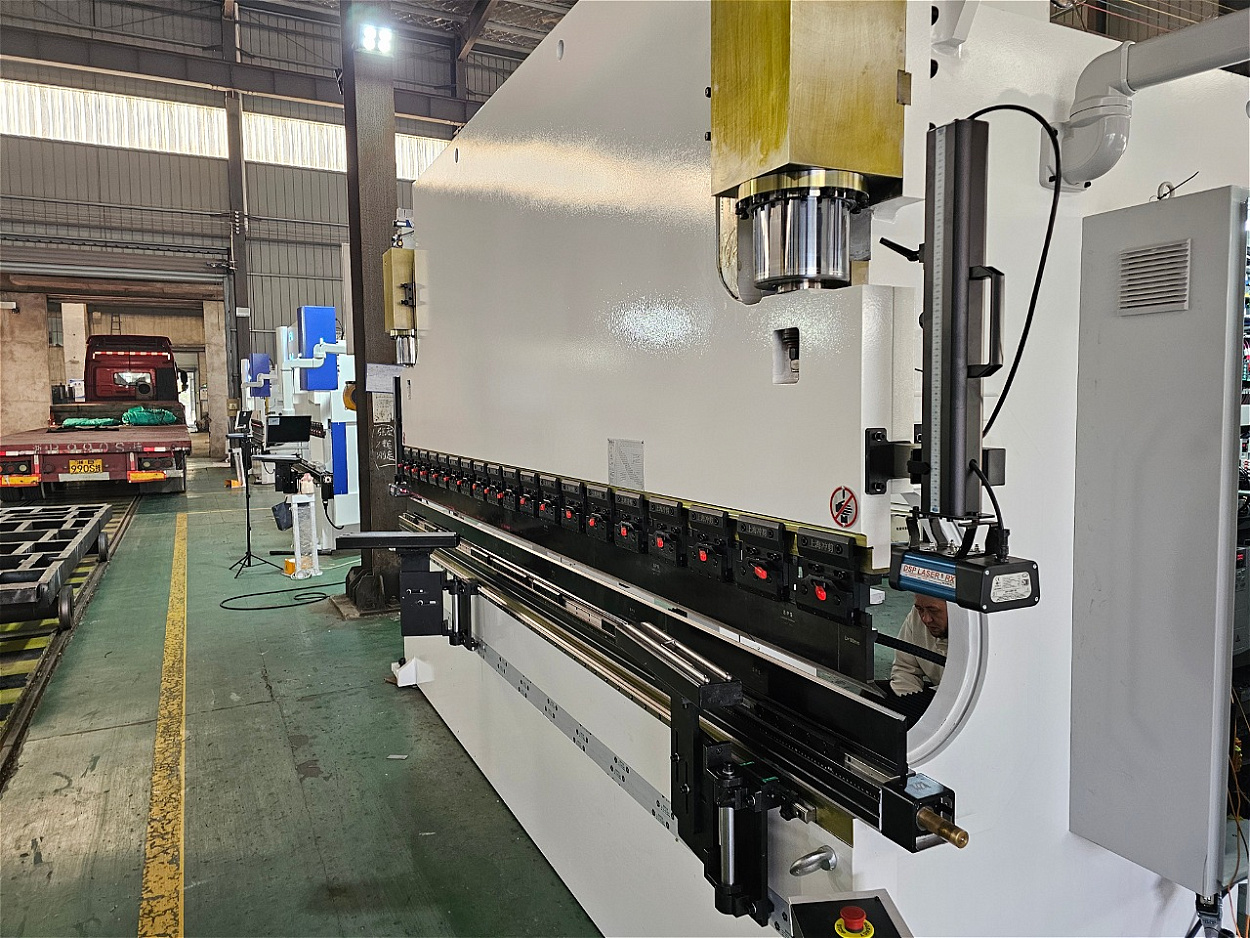
По сути, верхняя гибочная балка является исполнительным механизмом всего листогибочного пресса.
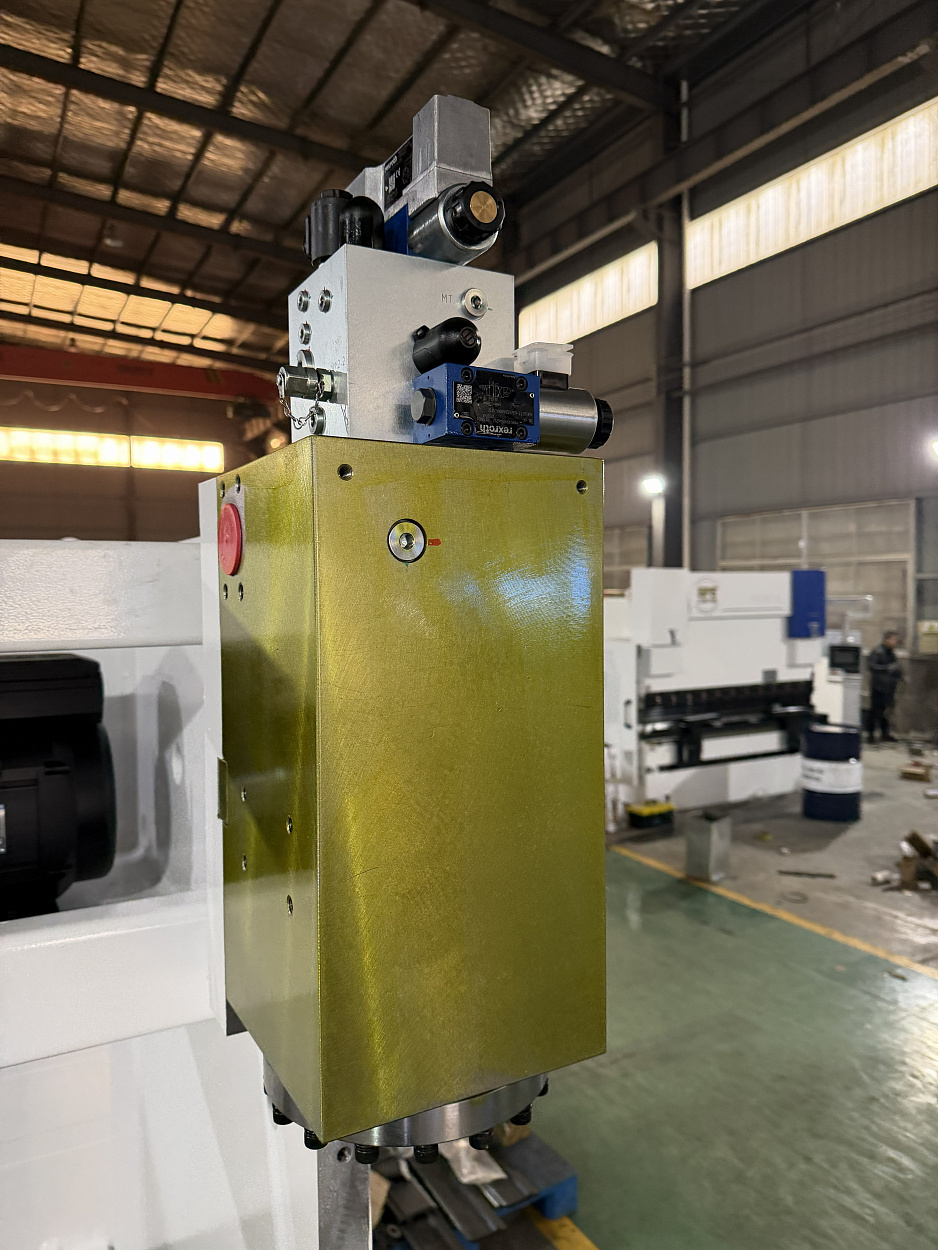
В LOREND SH-P компоненты Bosch Rexroth работают вместе с оптическими линейками и ЧПУ, обеспечивая управляемое движение балки.
Типичные ошибки, сокращающие срок службы металлообрабатывающего оборудования, и способы их избежать. Практическая статья для руководителей производств, технологов, операторов и специалистов по техническому обслуживанию.