Плановое ТО или ремонт станков «по факту»: что на самом деле дешевле для завода
За что на самом деле платит предприятие при аварии станка?
Решения для пакетной, серийной и точной резки металла под круглосуточную загрузку.
Станки для точного гиба листа с подбором под тоннаж, длину и тип производства.
Оборудование для скоростного точного реза профиля, трубы и алюминия.
Оборудование для прямолинейной резки листового металла, серийных заготовок и сложных профилей.
Жёсткая станина сохраняет геометрию пресса, верхняя балка передаёт усилие инструменту. Но чтобы получить качественную деталь, этого мало: балка должна двигаться точно, плавно и синхронно.
За один цикл ей предстоит быстро опуститься, замедлиться перед заготовкой, выполнить гибку, остановиться в заданной точке и безопасно вернуться наверх. За смену этот сценарий повторяется сотни или тысячи раз.
Поэтому современная гидравлика — целый комплекс из серводвигателя, насоса, цилиндров, управляющих клапанов, датчиков и электроники. В LOREND SH-P компоненты Bosch Rexroth работают вместе с оптическими линейками и ЧПУ, обеспечивая управляемое движение балки.
Балку перемещают два гидроцилиндра: левый и правый. Соответствующие координаты обозначают Y1 и Y2.
Дать цилиндрам одинаковую команду недостаточно. Заготовка может лежать не по центру, нагрузка — распределяться неравномерно. На движение также влияют длина гиба, свойства металла, состояние инструмента, температура масла и деформации конструкции.
Поэтому Y1 и Y2 управляются отдельно: система непрерывно проверяет положение каждой стороны и вносит поправки.
Простой распределительный клапан направляет масло, перекрывает поток или переключает его обратно. Для грубого перемещения этого хватает.
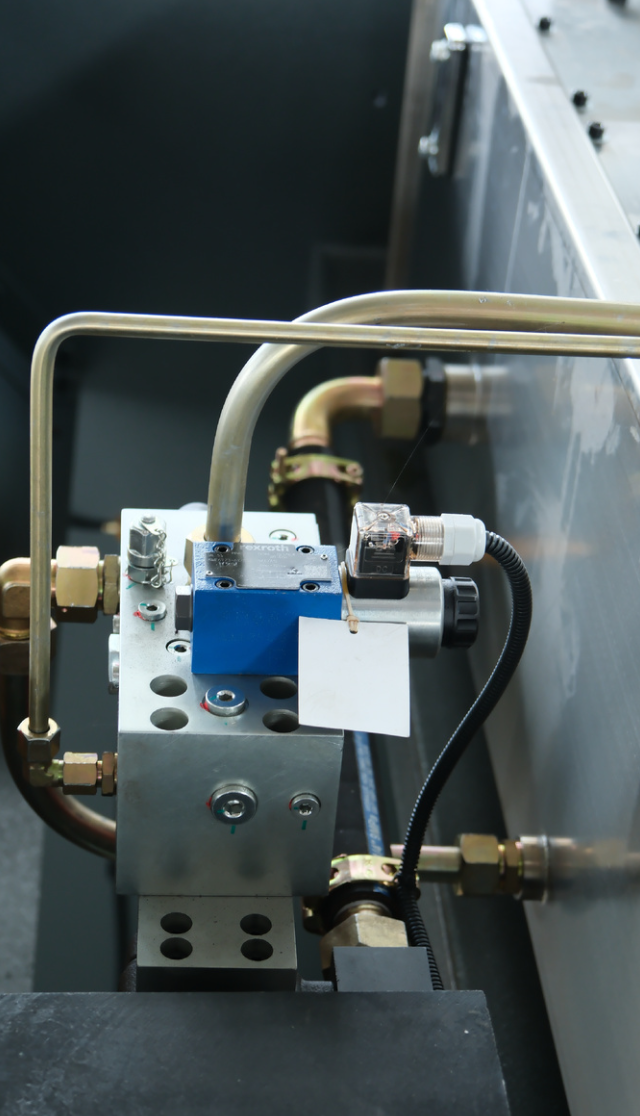
При гибке нужно гораздо больше: точно задавать скорость, давление, момент торможения и точку остановки. Пропорциональные клапаны и сервоклапаны плавно меняют проходное сечение по электрическому сигналу. Благодаря этому масло поступает к цилиндрам дозированно, а движение становится управляемым.
Его главное отличие — замкнутый контур управления. ЧПУ задаёт координату, клапаны регулируют поток, цилиндры перемещают балку, а оптические линейки измеряют фактическое положение Y1 и Y2.
Затем система сравнивает заданные и полученные значения и исправляет отклонения. Такая проверка идёт на протяжении всего движения. Балка не просто опускается, а приходит в рассчитанную точку с высокой повторяемостью.
Кроме того за работу гидравлического насоса отвечает не обычный асинхронный электродвигатель, а серводвигатель со свои серводрайвером.
Если стороны балки оказываются на разной высоте, пуансон наклоняется относительно матрицы. Угол начинает различаться по длине детали, инструмент нагружается неравномерно, растёт износ направляющих и риск повреждения тонких заготовок.
Система замечает рассогласование и корректирует потоки масла: одну сторону замедляет, другую ускоряет. Оператор видит плавный ход, за которым стоит постоянная работа автоматики.
Равное давление не означает одинаковый ход поршней. Слева и справа могут различаться нагрузка, трение, сопротивление металла и упругие деформации. Влияют и небольшие различия самих цилиндров.
Поэтому давление используют для создания усилия, а координату контролируют независимыми линейками. Для точной гибки необходимы оба параметра.
1. Быстрый подвод. Балка опускается с высокой скоростью, пока инструмент находится на безопасном расстоянии от металла. Это сокращает вспомогательное время, но движение остаётся контролируемым.
2. Переход к рабочей скорости. Перед контактом с заготовкой балка плавно тормозит. Позднее или резкое замедление вызывает удары, вибрации и дополнительный износ.
3. Рабочий ход. Пуансон формирует угол на пониженной скорости. При воздушной гибке даже небольшое изменение глубины проникновения влияет на результат, поэтому здесь особенно важна точность.
4. Удержание в нижней точке. Программа может предусматривать выдержку для работы с определённым материалом, стабилизации деформации или учёта упругого возврата. Система сохраняет положение и давление.
5. Декомпрессия. Перед возвратом давление плавно снижается. Контролируемая разгрузка уменьшает шум, гидравлические удары и нагрузку на компоненты.
6. Возврат балки. Балка синхронно поднимается до запрограммированной точки. Пресс готов к следующей операции.
Клапан меняет положение золотника в зависимости от управляющего сигнала. Это позволяет плавно регулировать поток, скорость цилиндров и торможение, а соответствующим клапанам — давление в контуре.
Неточная или запаздывающая реакция проявляется рывками, колебаниями в нижней точке и различиями между циклами. Поэтому ценность компонента определяется стабильностью его характеристик и точностью регулирования.
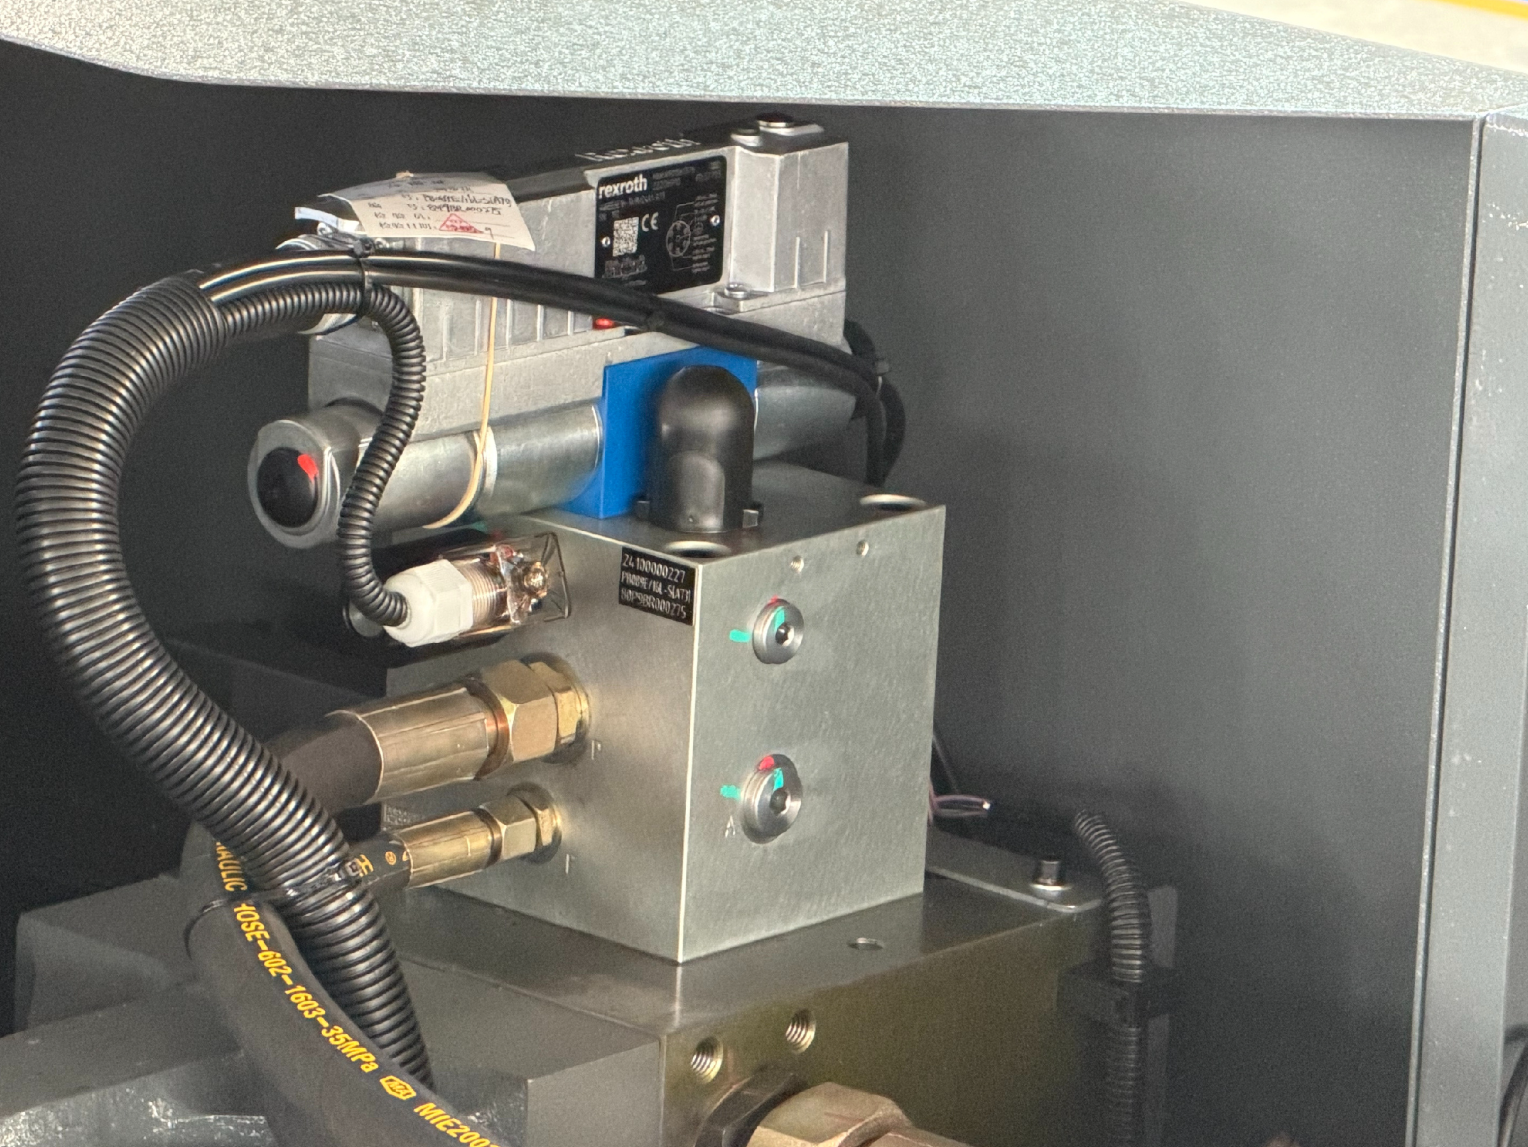
При выборе компонентов для SH-P ориентировались на длительную предсказуемую работу. Для этого важны точное регулирование, ресурс, диагностика, совместимость с ЧПУ, техническая документация и ремонтопригодность.
Гидравлика должна сохранять характеристики после прогрева, при смене усилия, программ и длины деталей, в том числе при работе в две и три смены. Именно такая стабильность позволяет получать повторяемый результат без постоянной перенастройки.
Давление создаёт усилие, но угол при воздушной гибке прежде всего зависит от положения пуансона относительно матрицы.
Приоритеты меняются по ходу цикла: на подводе важна скорость, при гибке — координата и усилие, в нижней точке — удержание, при возврате — быстрота и синхронность. Гидравлика объединяет эти режимы в один согласованный процесс.
Холодное масло более вязкое, прогретое — более текучее. Меняются прохождение жидкости через клапаны, внутренние потери и реакция цилиндров. При неудачном расчёте пресс утром и спустя несколько часов может работать по-разному.
Снизить это влияние помогают подходящее масло, достаточный объём бака, циркуляция, отвод тепла, контроль температуры и правильные настройки управления.
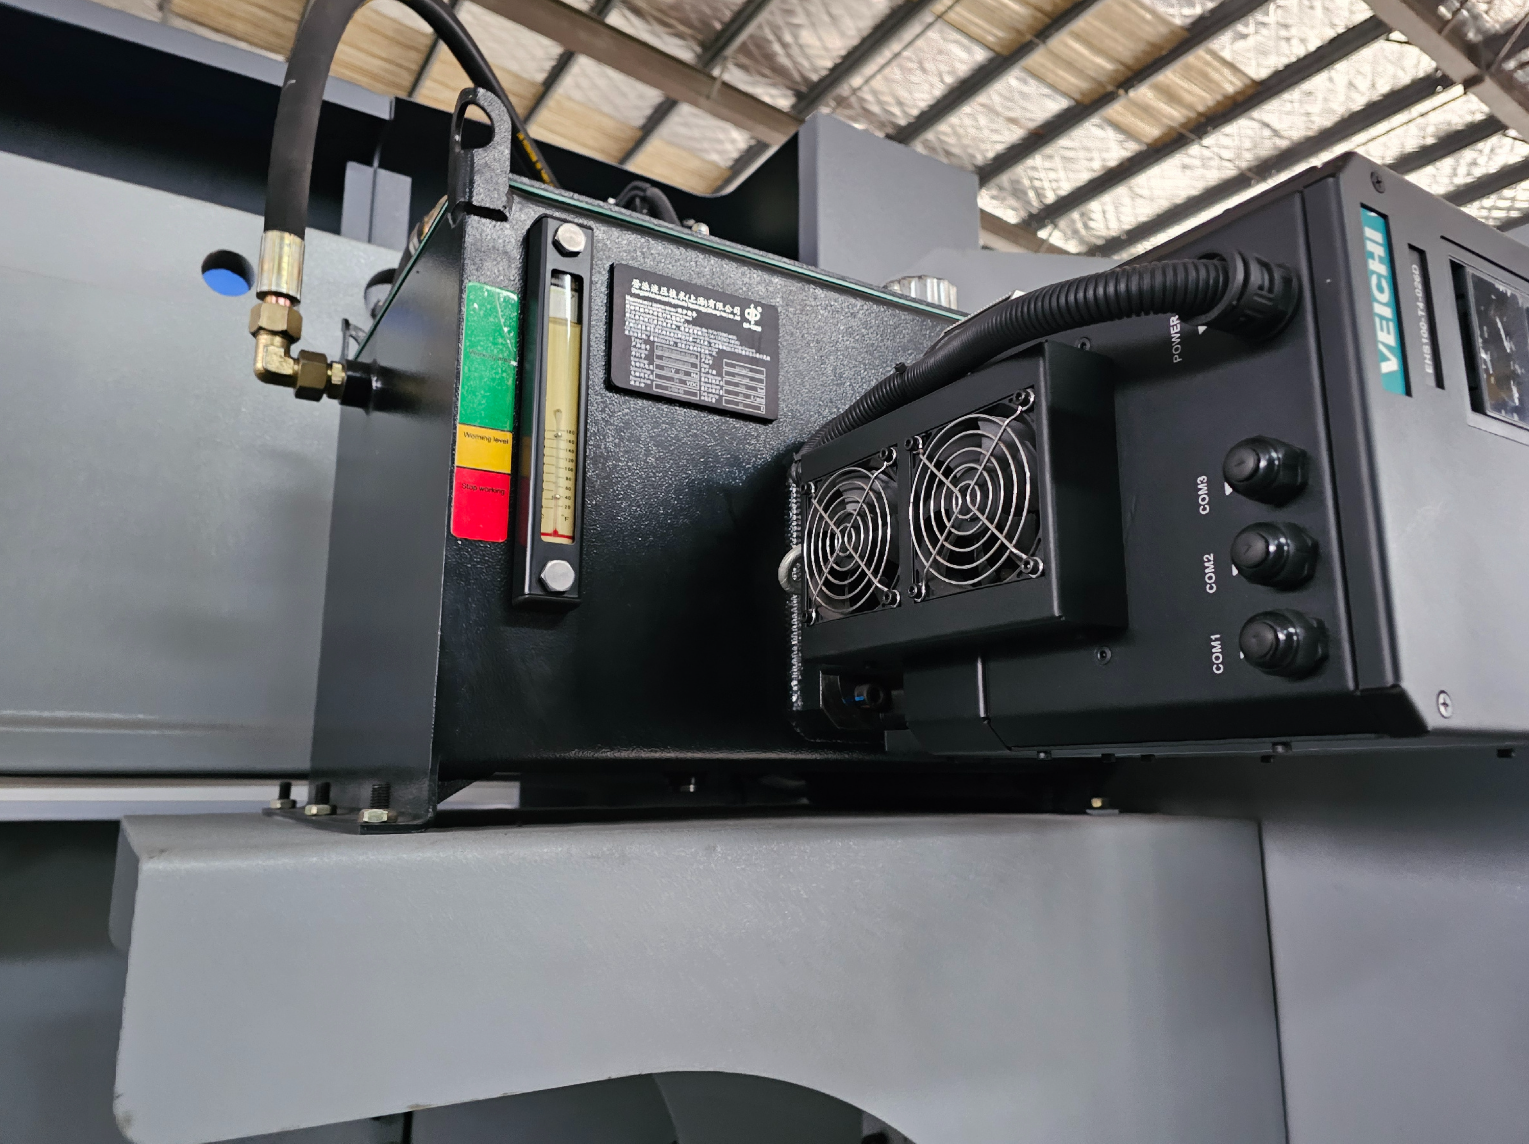
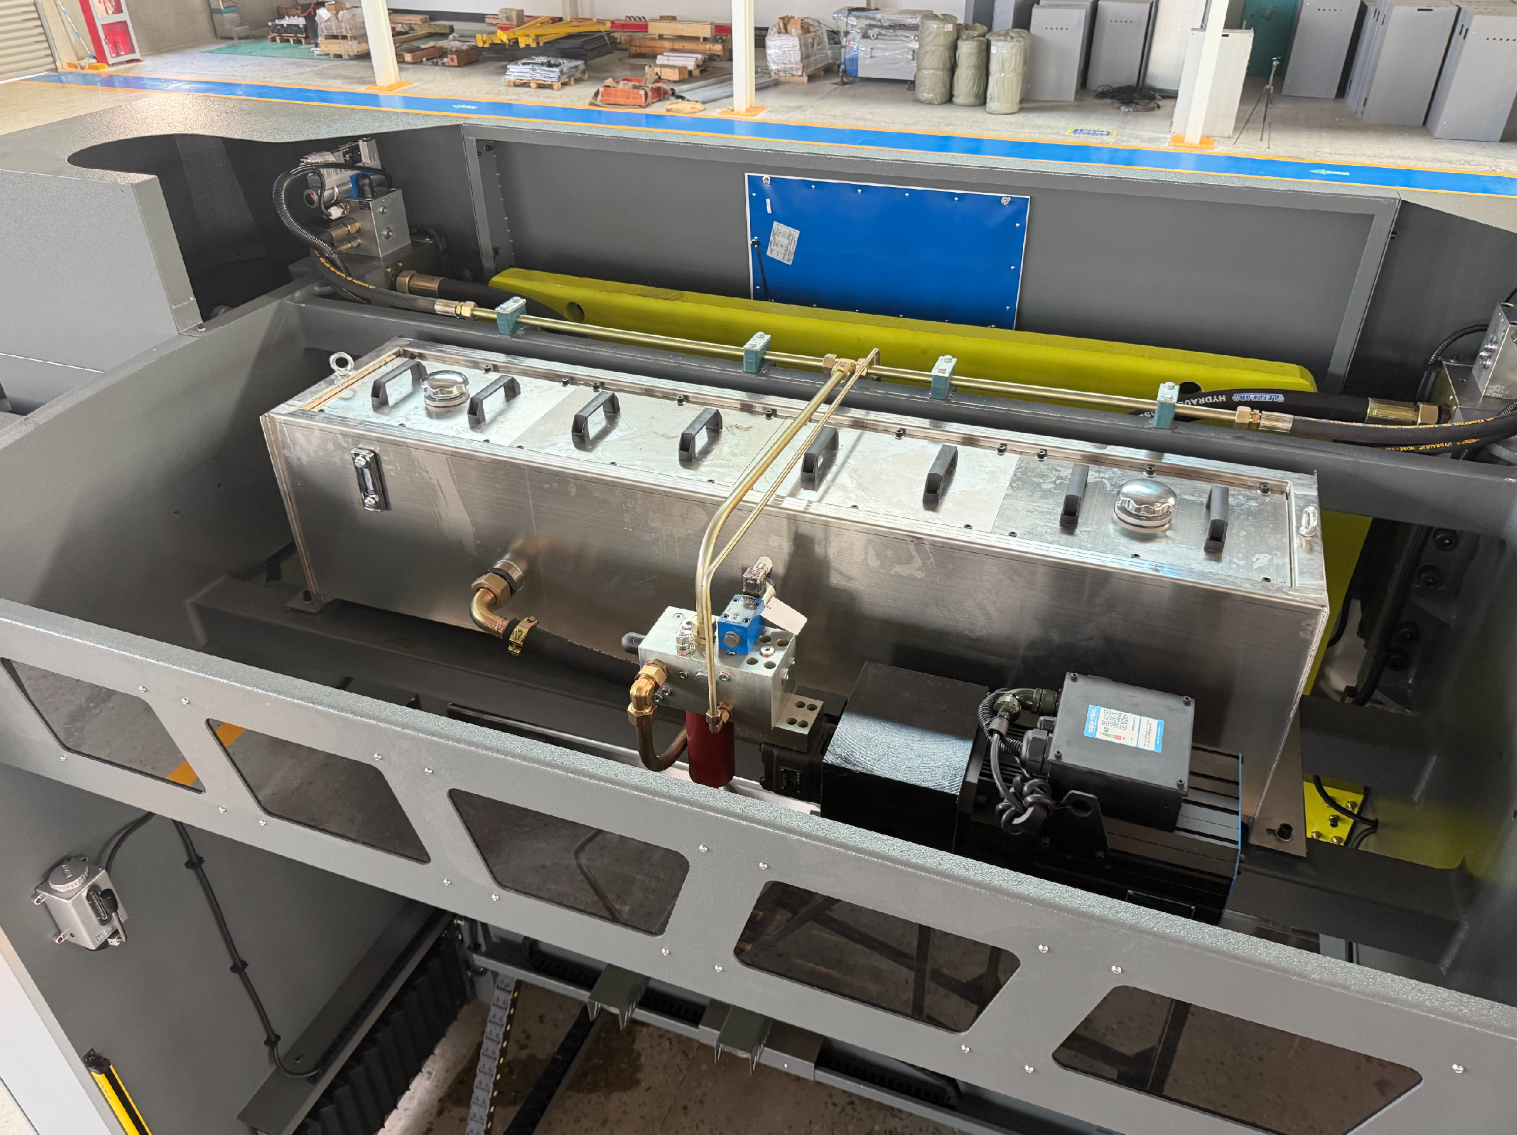
В баке масло охлаждается, освобождается от пузырьков воздуха и части загрязнений. Здесь также компенсируются изменения объёма жидкости.
Если бак мал или плохо спроектирован, возможны пена, шум, перегрев и нестабильная работа насоса. В LOREND SH-P используется бак из нержавеющей стали: он устойчив к коррозии и помогает поддерживать чистоту среды, особенно важную для точных клапанов.
Зазоры в клапанах малы, поэтому даже небольшие частицы мешают движению золотника. Загрязнения попадают из трубопроводов, изношенных деталей, повреждённых уплотнений, при обслуживании или использовании неподходящей жидкости.
Последствия — рывки, зависание клапанов, утечки, падение давления и перегрев. Надёжность начинается с чистой сборки и поддерживается фильтрацией и обслуживанием.
Именно поэтому в листогибочных прессах LOREND SH-P мы используем гидравлический бак из нержавеющей стали, меньше вероятность получить с течением времени посторонние частицы в гидравлическом масле.
Масло практически несжимаемо, а воздух сжимается легко. Пузырьки делают поведение системы менее предсказуемым: появляются задержки, «пружинящий» эффект, нестабильное удержание и рывки. Возможны шум и кавитационные явления.
Правильная заправка, удаление воздуха и герметичность напрямую влияют на качество гибки.
Тепло возникает из-за потерь энергии: в насосе, дросселирующих элементах, при внутренних утечках и регулировании давления. Нагрев усиливают неверные настройки, загрязнённые фильтры, малый бак и длительная работа под высоким давлением.
Перегрев ускоряет старение масла и уплотнений, ухудшает стабильность движения. Для производства это означает дополнительные корректировки и риск остановки.
Время цикла складывается из подвода, торможения, гибки, выдержки, декомпрессии, возврата и ожидания заднего упора.
Экономия нескольких секунд на сотнях деталей уже заметна. Но скорость полезна лишь вместе с плавностью и точной остановкой. Если после быстрого движения требуется повторная гибка, выигрыш исчезает.
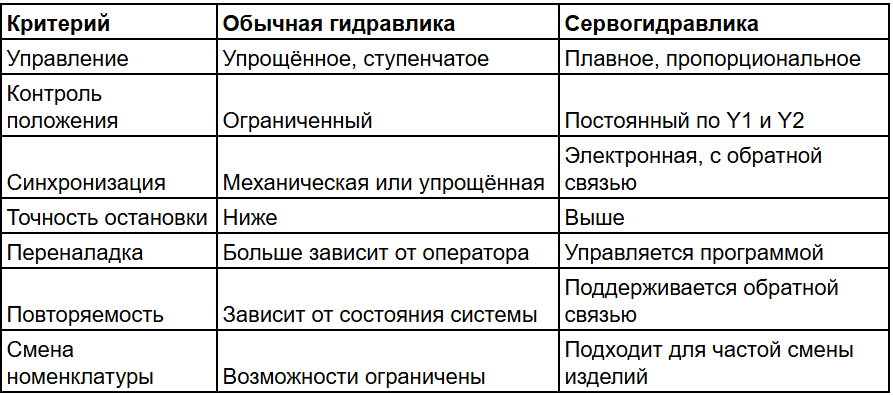
При этом сервогидравлика требовательнее к компонентам, чистоте масла, настройке и диагностике.
Нет. Она корректирует положение цилиндров, но не увеличивает жёсткость рамы. Прогиб стола и инструмента, скручивание балки и смещение узлов полностью устранить таким способом нельзя.
Точность обеспечивают совместно механика, гидравлика, независимые измерения, компенсация прогиба и ЧПУ.
Контроль рассогласования Y1 и Y2, координат, давления, температуры, клапанов, фильтров, датчиков и времени движения помогает обнаружить проблему до серьёзной остановки.
Сервис получает конкретные данные для поиска причины. Предприятие — меньше необоснованных замен, короче простои, возможность предварительной дистанционной диагностики и более точного планирования обслуживания.
Стабильные координаты Y1 и Y2, повторяемый угол, короткий цикл, меньше пробных гибов и простоев. Результат меньше зависит от опыта оператора и сохраняется после прогрева оборудования.
Для изготовителей дверей это одинаковая геометрия полотен и коробок, для производителей электрощитов — повторяемость корпусов, для машиностроения — контролируемая гибка толстого и высокопрочного металла.
«Все гидравлические прессы одинаковы». Общий принцип схож, но точность определяется управлением, клапанами, измерениями и настройкой.
«Главное — заявленное усилие». Его нужно создать в нужной точке и повторить в следующем цикле.
«Bosch Rexroth — переплата за бренд». Для производства значимы ресурс, стабильность, документация и обслуживание. Нестабильная работа тоже имеет цену.
«С линейками клапаны не так важны». Линейки измеряют отклонение, а исправляет его гидравлика.
«Достаточно менять масло раз в несколько лет». Обслуживание определяется состоянием системы, нагрузкой и рекомендациями изготовителя.
Что такое Y1 и Y2? Независимо контролируемые координаты левой и правой сторон балки.
Зачем два цилиндра? Чтобы передавать усилие на обе стороны и управлять положением балки.
Почему недостаточно одной гидролинии? Она не обеспечивает независимую компенсацию различий нагрузки.
Чем отличается пропорциональный клапан? Он плавно дозирует поток по управляющему сигналу.
Что происходит при рассогласовании Y1 и Y2? Система корректирует движение, а при превышении допуска может остановить его.
Влияет ли температура масла на угол? Косвенно, через работу гидравлики. Обратная связь уменьшает влияние, но перегрев нарушает стабильность.
Почему пресс шумит? Возможны воздух, кавитация, загрязнение фильтра, низкий уровень масла, износ насоса или особенности разгрузки. Изменившийся шум требует диагностики.
Когда менять масло? По регламенту и состоянию жидкости, включая результаты анализа. Одного внешнего вида недостаточно.
Опасно ли загрязнение для клапанов? Да: частицы мешают золотнику, вызывают износ и утечки.
Почему балка движется рывками? Причиной могут быть воздух, загрязнение, направляющие, настройки, датчики или гидрокомпоненты.
Нужен ли прогрев? В холодном помещении — возможно. Порядок определяется инструкцией изготовителя.
Что важнее: насос или клапаны? Насос создаёт поток, клапаны управляют им. Важна согласованная работа.
Допустим ли клапан другого производителя? Только после инженерной проверки характеристик и необходимой перенастройки.
Зачем оригинальные уплотнения? Их размеры и материал определяют трение, герметичность и ресурс цилиндров.
Станина сохраняет геометрию, балка передаёт усилие, гидравлика управляет движением Y1 и Y2. Синхронизация требует постоянной обратной связи. Точность возникает благодаря совместной работе механики, измерений и ЧПУ, а Bosch Rexroth в SH-P является частью этого комплекса.
Сервогидравлика переводит команды ЧПУ в движение с заданными скоростью, усилием и координатой. В LOREND SH-P компоненты Bosch Rexroth, оптические линейки и ЧПУ обеспечивают плавный ход, точную остановку и повторяемость циклов при интенсивной работе.
Но управлять движением можно только тогда, когда известно фактическое положение балки. В следующей статье разберём оптические линейки GIVI: как они измеряют Y1 и Y2, почему устанавливаются независимо от цилиндров и как помогают сохранять угол гибки.
За что на самом деле платит предприятие при аварии станка?
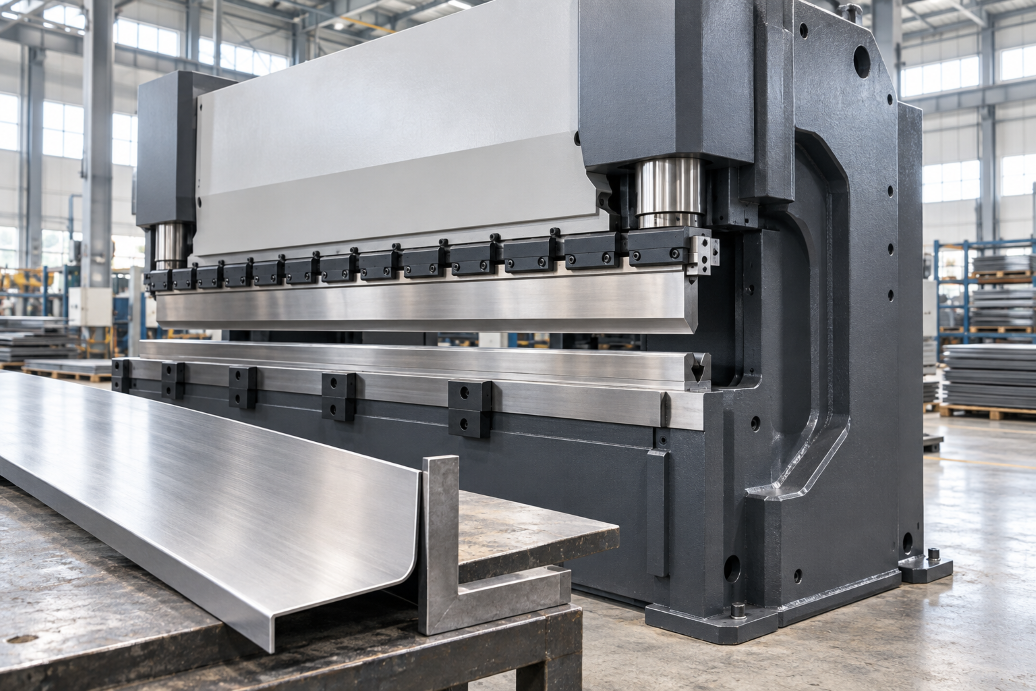
Даже самая умная система ЧПУ не спасёт, если рама под нагрузкой деформируется непредсказуемо.
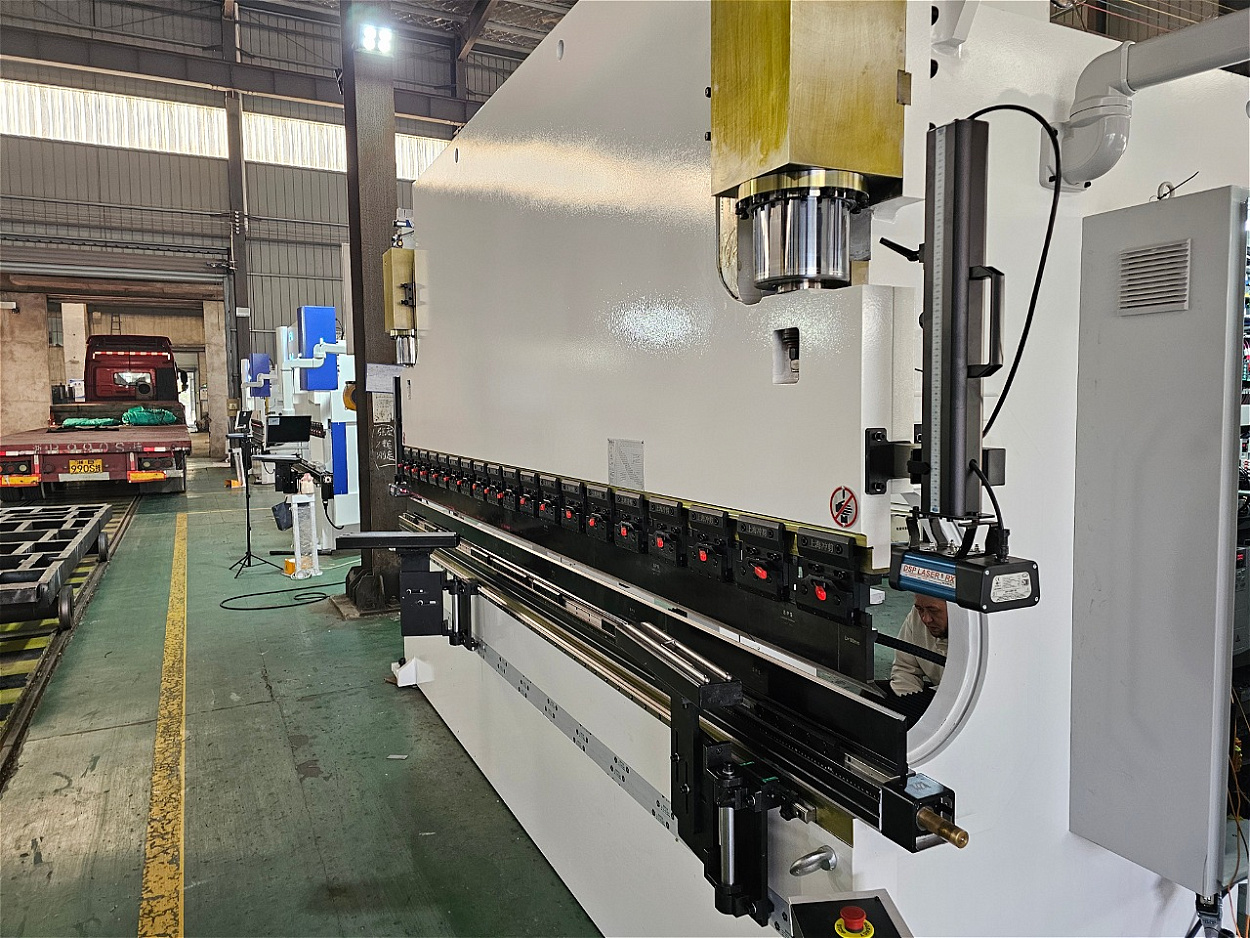
По сути, верхняя гибочная балка является исполнительным механизмом всего листогибочного пресса.
Типичные ошибки, сокращающие срок службы металлообрабатывающего оборудования, и способы их избежать. Практическая статья для руководителей производств, технологов, операторов и специалистов по техническому обслуживанию.