Станина листогибочного пресса: почему жесткость конструкции определяет точность гибки
Даже самая умная система ЧПУ не спасёт, если рама под нагрузкой деформируется непредсказуемо.
Решения для пакетной, серийной и точной резки металла под круглосуточную загрузку.
Станки для точного гиба листа с подбором под тоннаж, длину и тип производства.
Оборудование для скоростного точного реза профиля, трубы и алюминия.
Оборудование для прямолинейной резки листового металла, серийных заготовок и сложных профилей.
Для предприятия, занимающегося металлообработкой, техническое состояние станков напрямую связано с выполнением производственного плана, соблюдением сроков поставок и себестоимостью продукции. Однако обслуживание нередко считают статьёй расходов, которую можно перенести: оборудование работает и не выдаёт ошибок — значит, вмешательство пока не требуется. Такой подход понятен, но с экономической точки зрения часто оказывается невыгодным.
Плановое ТО и восстановление станка после поломки нельзя сравнивать только по сумме платежа. При плановом обслуживании предприятие заранее оплачивает определённый объём работ, выполняемых в подходящее время. При аварии к ремонту добавляются внезапная остановка, срочный поиск неисправности, доставка комплектующих, внеплановая занятость сотрудников и сокращение выпуска. Поэтому оценивать следует полную стоимость владения оборудованием и убытки от простоя, а не только расценки на обслуживание и ремонт.
Очевидная часть затрат — услуги сервисного специалиста, запасные части и выезд. Но для производства этим расходы не ограничиваются. Значительная доля потерь возникает из-за остановки станка и нарушения привычного хода работ.
Сокращение выпуска. Пока станок не работает, детали не производятся, а сроки выполнения текущих заказов сдвигаются. Если именно это оборудование ограничивает пропускную способность участка, его остановка задерживает и несколько следующих операций.
Простой оператора и других сотрудников. Персонал остаётся на рабочих местах, но продукция не выпускается. При этом расходы на оплату труда сохраняются.
Сдвиг сроков и работа сверх графика. После запуска оборудования приходится наверстывать упущенное: вводить дополнительные смены, привлекать сотрудников к сверхурочной работе и пересматривать последовательность заказов.
Ускоренная доставка. Запчасть, которую при подготовке к ТО можно было получить в обычном порядке, после аварии приходится доставлять экспрессом или приобретать у ближайшего продавца по более высокой цене.
Повреждение связанных узлов. Неисправность одного элемента может ускорить износ других. Недостаток смазки увеличивает нагрузку на направляющие и ШВП. Загрязнение лазерной оптики создаёт риск повреждения защитного стекла и линз. Сбои в гидравлике нарушают стабильность позиционирования листогибочного пресса.
Брак и дополнительная обработка. Нередко ещё до полной остановки станок начинает работать менее точно. Это приводит к браку, повторным настройкам, дополнительному раскрою или гибке и повышенному расходу материала.
Полная стоимость аварии = ремонт + запчасти + простой + логистика + потерянный выпуск + возможный брак
Чтобы определить экономическую пользу ТО, стоит сначала оценить потери за один час остановки. Ориентиром служит производственная маржа станка или участка: объём валовой прибыли, добавленной стоимости либо условного производственного эффекта, который оборудование обеспечивает за час штатной работы.
Простой пример: листогибочный пресс или лазерный станок создаёт производственный эффект в размере 15 000 ₽ в час. Если он остановится на две восьмичасовые смены, недополученный результат составит примерно 240 000 ₽. При стоимости ремонта 80 000 ₽ и дополнительных расходах на доставку и выезд специалистов 35 000 ₽ общие потери достигнут около 355 000 ₽. Штрафы за задержки, сверхурочная работа и возможный брак в эту сумму ещё не включены.

*Указанные диапазоны служат иллюстрацией принципа расчёта затрат; реальные суммы определяются типом, мощностью, комплектацией и техническим состоянием оборудования.
Основное достоинство планового обслуживания — возможность заранее организовать процесс. Предприятие выбирает время остановки, увязывает его с производственным графиком, закупает расходные материалы и, если требуется, запасные части. Благодаря этому работы проводят в период, когда временное отключение станка меньше всего влияет на выпуск.
Ещё одно преимущество — обнаружение неисправностей до того, как они станут критическими. Большинство крупных поломок развивается постепенно. О приближении отказа могут говорить перегрев, необычный шум, утечки, снижение точности, загрязнённая оптика, люфты, колебания давления, ошибки датчиков или изменение качества резки и гибки. В ходе ТО такие признаки можно выявить и устранить их причины до повреждения дорогостоящего узла.
Третье преимущество связано с планированием финансов. Расходы на регламентные работы заранее закладывают в квартальный или годовой бюджет. Аварийный ремонт, напротив, обычно требует денег в неудобный момент, вынуждая перераспределять средства, предназначенные для производственных задач.
Листогибочные прессы. Во время регулярного ТО проверяют гидравлическое масло и фильтры, герметичность соединений, направляющие, измерительные линейки и датчики положения, задний упор, фиксацию инструмента, смазку и приводы. Устранить небольшую утечку, заменить загрязнённый фильтр или убрать люфт во время обслуживания проще, чем восстанавливать станок после остановки оси Y, выхода из строя сервопривода или повреждения гидравлики.
Станки лазерной резки. Особое внимание требуется оптическому тракту, защитным стёклам, режущей голове, охлаждению, пневматике, направляющим, рейке и приводам. Если откладывать обслуживание, последствия могут затронуть не только качество реза: под угрозой оказываются дорогостоящая оптика, коллиматор, фокусирующая линза и другие элементы режущей головы.
Ленточнопильные станки. Регулярный контроль натяжения полотна, направляющих, подшипников, гидравлической системы, привода и подачи СОЖ снижает риск преждевременного износа полотна, отклонения реза, перегрузки редуктора и механических неисправностей. В серийном производстве даже несколько часов остановки пилы могут оставить следующие операции без заготовок.
Гильотинные ножницы и прочее оборудование. Периодическая проверка гидравлики, заднего упора, ножей, зазора, прижимов, электрической части и защитных систем помогает предотвратить неожиданные остановки и сохранить точную геометрию деталей. Для предприятия имеет значение не только способность станка работать, но и стабильность получаемого результата.
У предприятия есть две основные стратегии. Можно обслуживать станки в соответствии с регламентом и их фактическим состоянием, а можно продолжать эксплуатацию до появления заметной неисправности. На коротком отрезке второй вариант действительно сокращает расходы на ТО. Однако такая экономия сохраняется лишь до первой серьёзной поломки.
Для предварительного расчёта нужны четыре величины: цена планового обслуживания, средние потери за час простоя, предполагаемая длительность аварийной остановки и ожидаемые расходы на устранение неисправности. Эти данные позволяют сопоставить затраты на профилактику с возможными потерями при отказе.
Допустим, плановое ТО обходится в 60 000 ₽. При вероятной аварии ремонт потребует 120 000 ₽, а оборудование будет простаивать два дня, каждый из которых мог бы дать 150 000 ₽ производственного эффекта. Тогда совокупная стоимость одного отказа составит около 420 000 ₽. Если за несколько циклов обслуживания удастся избежать хотя бы одной такой аварии, профилактические работы уже будут экономически обоснованными.
При интенсивной эксплуатации аргументы в пользу ТО становятся ещё весомее. Чем больше результат от каждого часа работы станка и чем больше последующих операций зависит от его выпуска, тем существеннее потери при неожиданной остановке. Поэтому при 2–3-сменной загрузке и насыщенном портфеле заказов значимость обслуживания повышается.
Перечень операций определяется видом оборудования и требованиями изготовителя. При этом экономический принцип остаётся общим: необходимо контролировать элементы, неисправность которых может вызвать дорогостоящий простой. Для станков с ЧПУ обслуживание должно объединять диагностику механики, электрической части и программных компонентов, а не сводиться к обновлению расходных материалов.
Механические узлы и приводы. Контролируют люфты, состояние направляющих, реек, ШВП, подшипников, редукторов, крепежа, смазки и элементов привода. Если износ замечен заранее, замену можно включить в график и выполнить до аварийной остановки.
Гидравлические и пневматические системы. Проверяют количество и состояние масла, фильтры, рабочее давление, наличие утечек, состояние шлангов и клапанов, плотность соединений. В листогибочных прессах от стабильной работы гидравлики непосредственно зависят повторяемость операций и согласованное движение осей.
Электрооборудование, ЧПУ и датчики. Осматривают шкаф управления, контакты и соединения, вентиляторы, фильтры, аварийные цепи, датчики, измерительные линейки, концевые выключатели и сервоприводы, изучают журнал ошибок ЧПУ. Повторяющиеся предупреждения нередко позволяют распознать развивающуюся неисправность ещё до остановки оборудования.
Технологические компоненты. На лазерных станках проверяют режущую голову, защитные стёкла, оптические элементы, охлаждение и газоснабжение; на пилах — полотно, направляющие и систему СОЖ; на гильотинах — ножи, зазор, прижимы и задний упор. При этом оценивают как работоспособность узлов, так и качество обработки.
Наилучший результат даёт подход, при котором обслуживание не просто назначают через установленный интервал, а заранее встраивают в производственный график. За несколько недель определяют состав работ, уточняют наличие расходных материалов и необходимых критических запчастей, создают производственный задел по заказам. Такая подготовка позволяет провести даже обслуживание продолжительностью в одну смену без нарушения сроков отгрузки.
Работы целесообразно распределить по трём уровням: ежедневный осмотр оператором, периодическое обслуживание по регламенту и подробная диагностика с участием сервисного инженера. Оператор следит за чистотой, смазкой, утечками, необычными звуками и уведомлениями ЧПУ. Регламентные операции выполняют по календарному графику или после определённой наработки. Углублённое обследование позволяет оценить приводы, гидравлику, геометрию, электронику и компоненты, отказ которых обходится особенно дорого.
В результате предприятие получает возможность управлять состоянием оборудования, а не только устранять последствия поломок. Руководитель производства сталкивается с меньшим количеством неожиданных остановок, финансовая служба получает более равномерное распределение затрат, а собственник — повышение коэффициента использования станков и снижение риска утраты заказов.
Восстановление отдельного компонента может казаться недорогим, если смотреть исключительно на счёт сервисной организации. Но предприятию необходимо учитывать все последствия поломки. Бывает, что замена детали стоимостью 50 000–80 000 ₽ приводит к производственным потерям в несколько сотен тысяч рублей. Поэтому главный экономический риск определяется не столько ценой комплектующей, сколько продолжительностью периода, когда станок не выпускает продукцию.
Плановое ТО делает эти риски более управляемыми. Остановку оборудования согласовывают заранее, признаки неисправностей обнаруживают до отказа, а расходные материалы и необходимые детали готовят к началу обслуживания. Это уменьшает вероятность затяжного простоя и повышает точность планирования эксплуатационных расходов.
Корректно сопоставлять не «затраты на ТО и отсутствие затрат», а «заранее предусмотренные расходы на обслуживание и риск аварийного ремонта вместе с потерями от остановки производства».
Для промышленного оборудования, используемого в металлообработке, регулярное ТО в большинстве ситуаций служит инструментом контроля себестоимости, соблюдения сроков и поддержания надёжности выпуска. Чем интенсивнее работают станки, тем быстрее оправдываются вложения в профилактику.
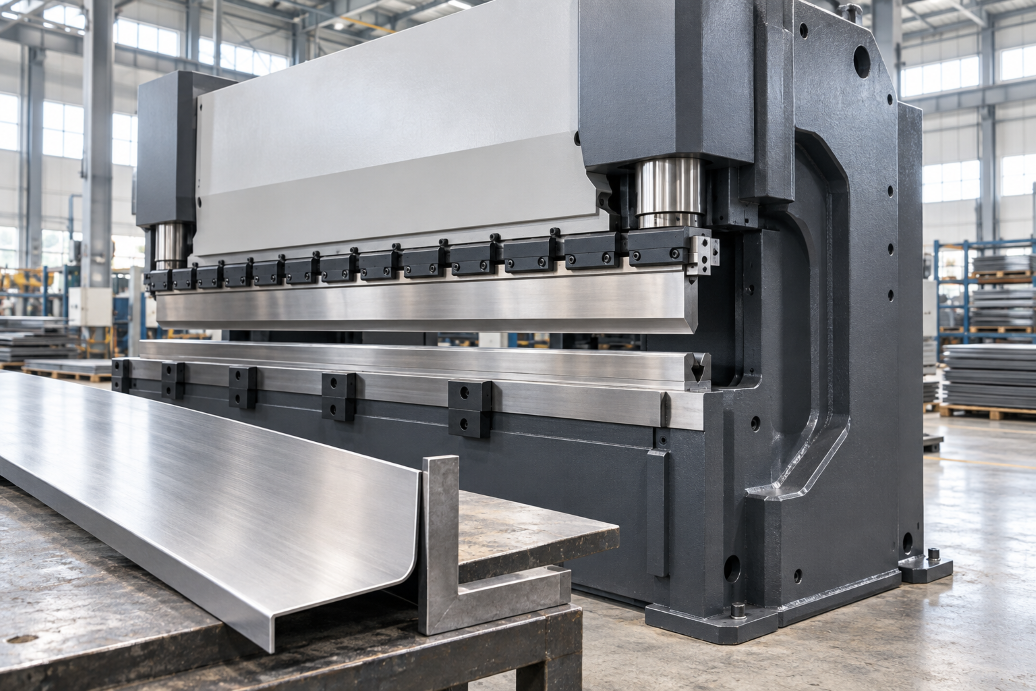
Даже самая умная система ЧПУ не спасёт, если рама под нагрузкой деформируется непредсказуемо.
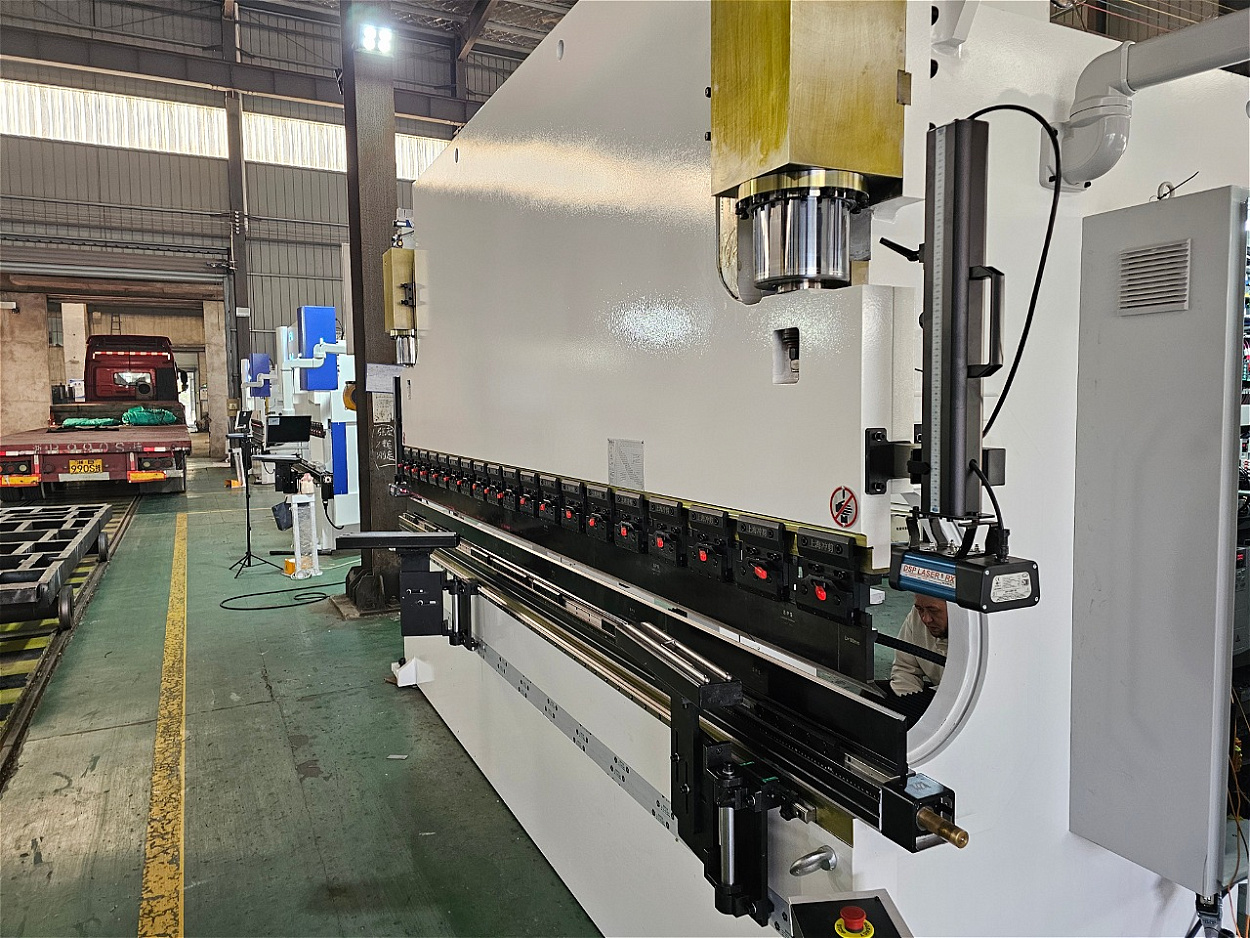
По сути, верхняя гибочная балка является исполнительным механизмом всего листогибочного пресса.
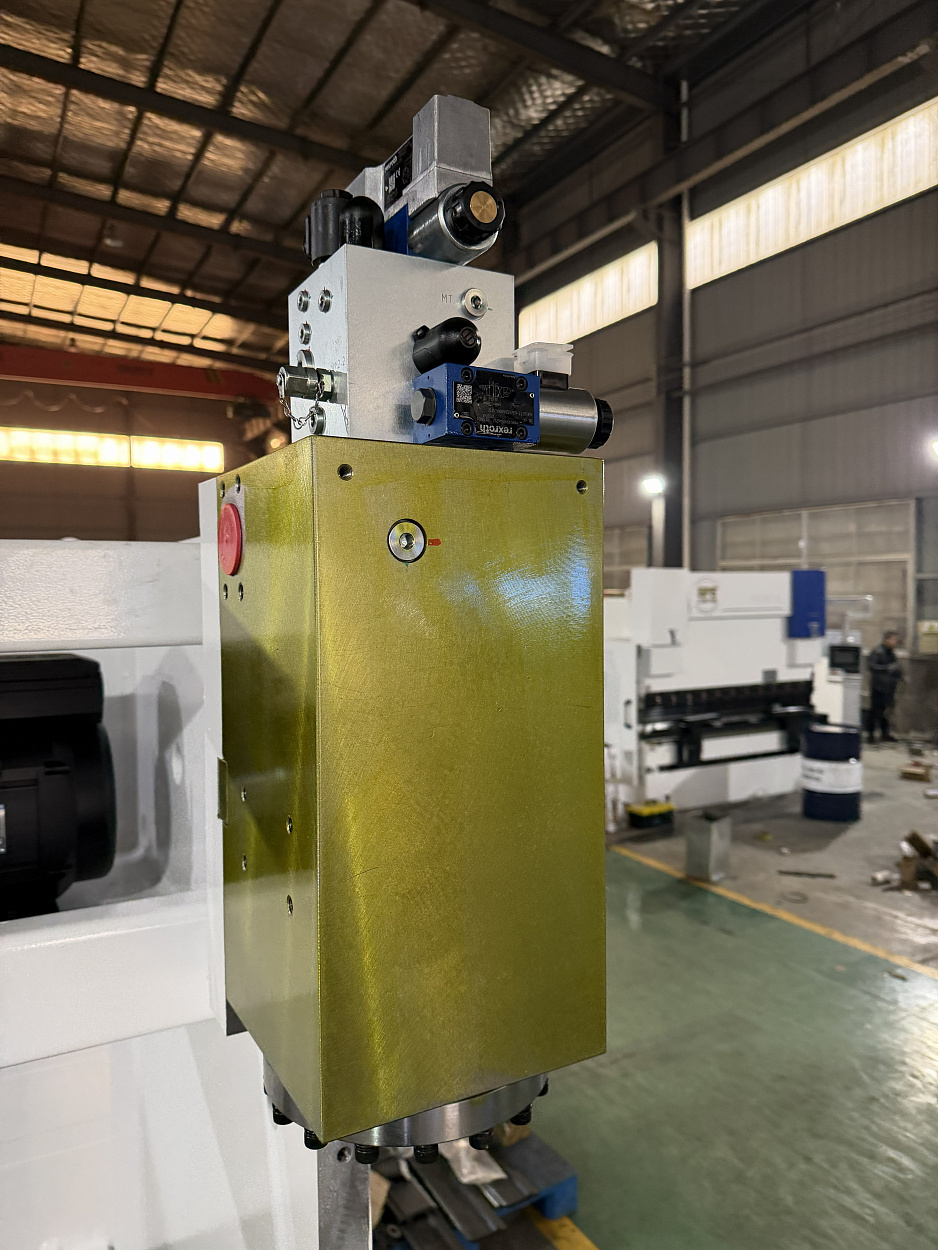
В LOREND SH-P компоненты Bosch Rexroth работают вместе с оптическими линейками и ЧПУ, обеспечивая управляемое движение балки.
Типичные ошибки, сокращающие срок службы металлообрабатывающего оборудования, и способы их избежать. Практическая статья для руководителей производств, технологов, операторов и специалистов по техническому обслуживанию.