Плановое ТО или ремонт станков «по факту»: что на самом деле дешевле для завода
За что на самом деле платит предприятие при аварии станка?
Решения для пакетной, серийной и точной резки металла под круглосуточную загрузку.
Станки для точного гиба листа с подбором под тоннаж, длину и тип производства.
Оборудование для скоростного точного реза профиля, трубы и алюминия.
Оборудование для прямолинейной резки листового металла, серийных заготовок и сложных профилей.
При упоминании листогибочного пресса чаще всего называют усилие — 100, 170 или 320 тонн. Но само по себе усилие не гарантирует качественную гибку.
Процесс начинается в тот момент, когда верхняя балка приводит пуансон в движение по направлению к матрице. Именно она превращает энергию гидросистемы в точное перемещение инструмента.
По сути, верхняя гибочная балка — это исполнительный орган всего пресса. Качество каждой детали определяется тем, насколько точно она позиционируется, насколько сохраняет жёсткость под нагрузкой и насколько согласованно работает с гидравликой.
Если станина — фундамент пресса, то верхняя балка — его рабочий орган. Поэтому требования к её конструкции значительно выше, чем может показаться.
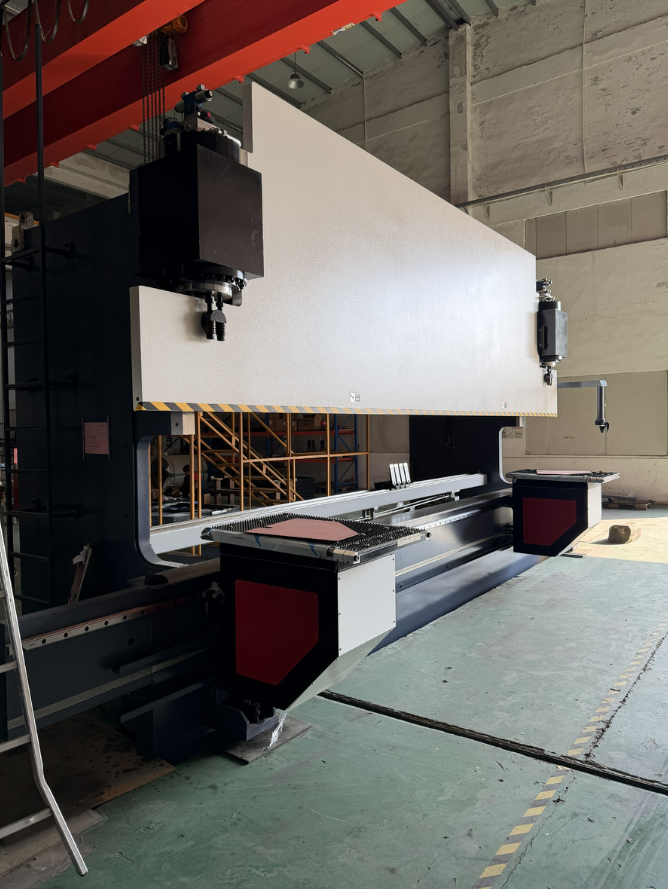
При гибке гидроцилиндры плавно опускают верхнюю балку. Вместе с ней вниз идёт закреплённый пуансон. В определённый момент инструмент входит в контакт с заготовкой, и усилие начинает расти — металл сопротивляется.
Это сопротивление распределяется между несколькими элементами: гидроцилиндрами, верхней балкой, пуансоном, станиной, рабочим столом и матрицей.
Важный момент: в этот период балка работает не как подвижная каретка, а как силовой элемент. На неё действует распределённая нагрузка в сотни тонн. Поэтому перед балкой стоят две разные задачи одновременно: предельно точно позиционировать инструмент и сохранять собственную геометрию под нагрузкой.
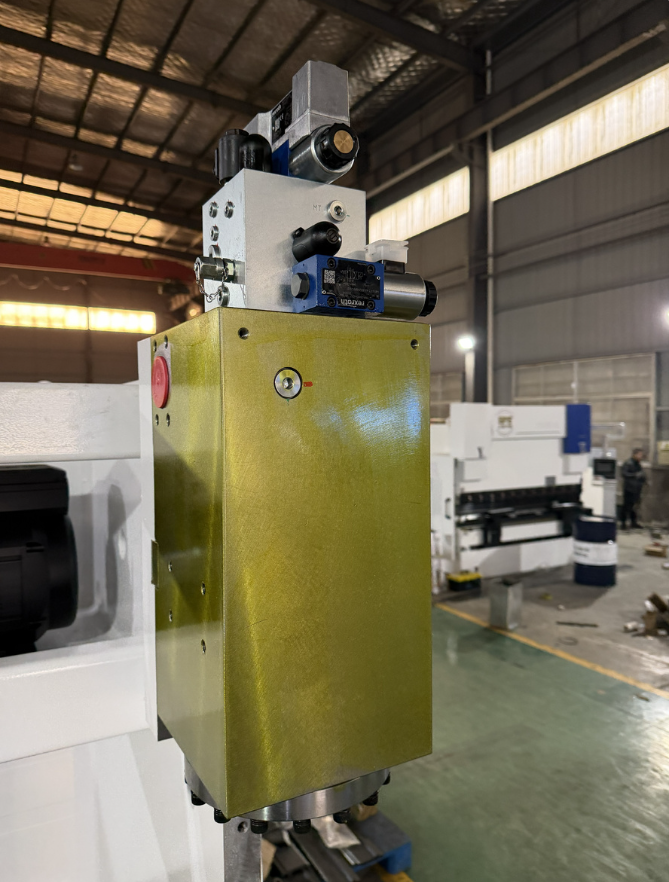
Распространено мнение, что качественная балка вообще не должна изгибаться. На практике это невозможно: любая металлоконструкция обладает упругостью, и даже высокопрочная сталь даёт микроскопические деформации под усилием.
Задача инженеров — не устранить прогиб полностью (это нереально), а добиться трёх условий:
деформация минимальна;
она равномерна по всей длине;
она полностью предсказуема.
Последнее — самое важное. Если поведение балки под разными нагрузками известно заранее, современные системы компенсации практически полностью его учитывают. Если же поведение непредсказуемо, никакая электроника не обеспечит стабильный результат.
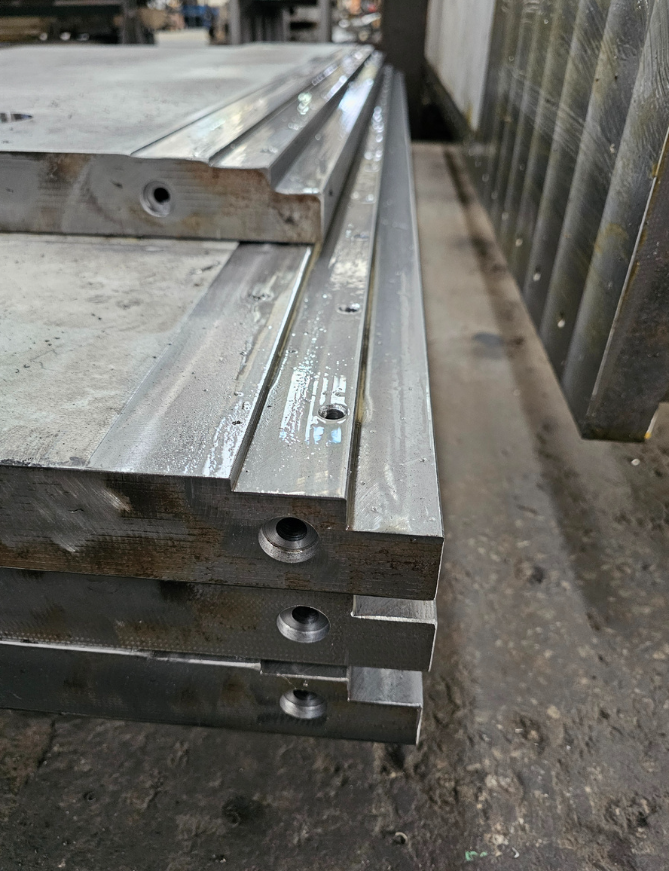
Продольный изгиб. Основная нагрузка возникает между гидроцилиндрами, поэтому центральная часть балки прогибается сильнее всего.
Крутящий момент. При смещённом расположении детали или асимметричной гибке появляется скручивающая нагрузка — особенно критичная при изготовлении сложных деталей.
Локальная концентрация усилия. Узкие пуансоны концентрируют нагрузку на малой площади, что предъявляет повышенные требования к посадочным поверхностям.
Усталостная нагрузка. Каждый цикл гибки — это нагрузка и разгрузка. За годы эксплуатации таких циклов миллионы, поэтому балке нужна не только жёсткость, но и большой запас усталостной прочности.
Оператор видит только готовую деталь, но её качество напрямую зависит от того, насколько точно балка удерживает инструмент. Недостаточная жёсткость приводит к целому ряду проблем:
угол гибки различается по длине детали;
требуются постоянные корректировки;
результат сильнее зависит от положения детали;
падает повторяемость в серийном производстве;
растёт нагрузка на систему компенсации прогиба;
ухудшается работа измерительной системы.
Операторы часто пытаются исправить это настройками ЧПУ, но корень проблемы лежит глубже — в механике пресса.
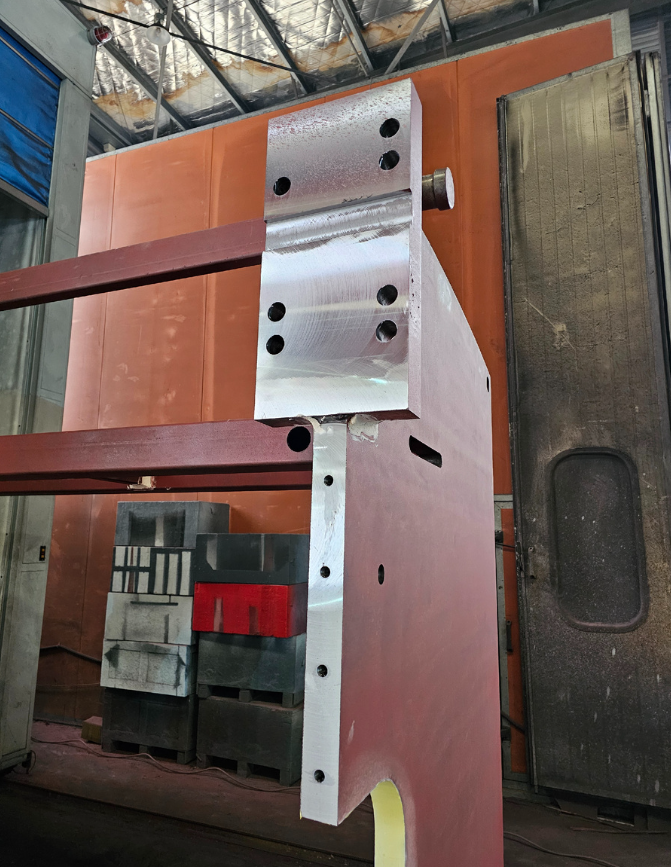
Кажется логичным добавить металла, но на практике так почти не делают. Тяжёлая балка требует более мощных цилиндров, повышает инерцию, снижает скорость, увеличивает энергопотребление и нагрузку на направляющие, а также растёт в стоимости.
Современные производители идут другим путём — оптимизируют форму. Металл распределяется именно там, где действуют максимальные напряжения. Это позволяет одновременно повысить жёсткость и сохранить разумную массу. Поэтому форма балки часто сложнее обычного прямоугольного профиля: каждый выступ, усиление и внутреннее ребро имеют инженерный смысл.
Даже идеально рассчитанная конструкция не даст высокой точности, если изготовлена с большими отклонениями. После сварки и стабилизации балка проходит мехобработку, в ходе которой формируются направляющие поверхности, посадочные места цилиндров, плоскости крепления инструмента и базовые поверхности измерительных систем. Все они должны находиться в единой системе координат.
Даже небольшие отклонения ведут к неравномерной нагрузке на цилиндры, неравномерному движению балки, ускоренному износу направляющих и снижению повторяемости гибки. Поэтому мехобработка балки так же важна, как изготовление станины.
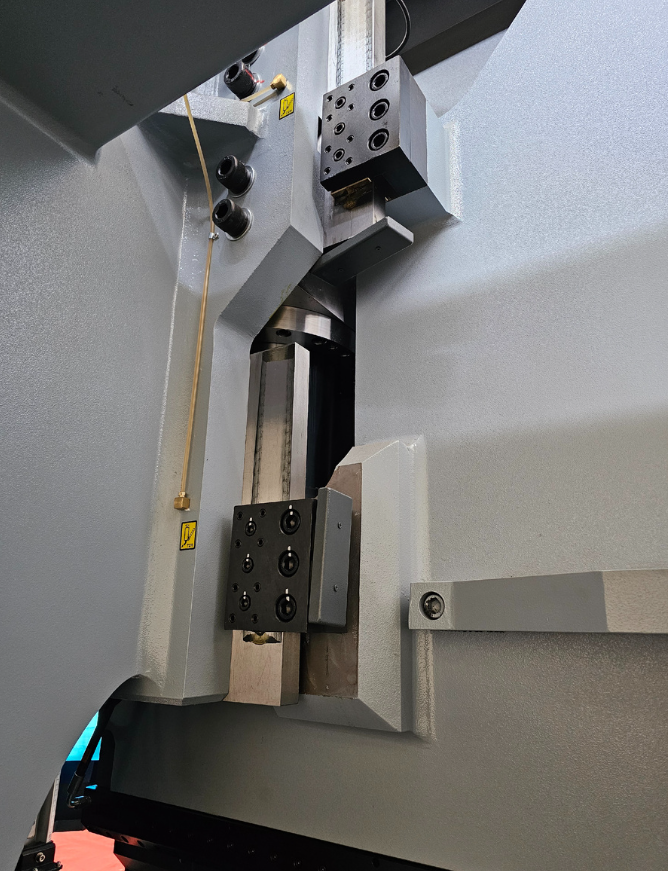
Одна из самых нагруженных зон верхней балки — место крепления пуансона. На многих прессах именно здесь со временем появляются следы износа. При регулярной смене инструмента возникают механические повреждения, растут локальные нагрузки и постепенно ухудшается качество посадочной поверхности. Если эта поверхность выполнена заодно с балкой, восстановление становится сложной и дорогой операцией.
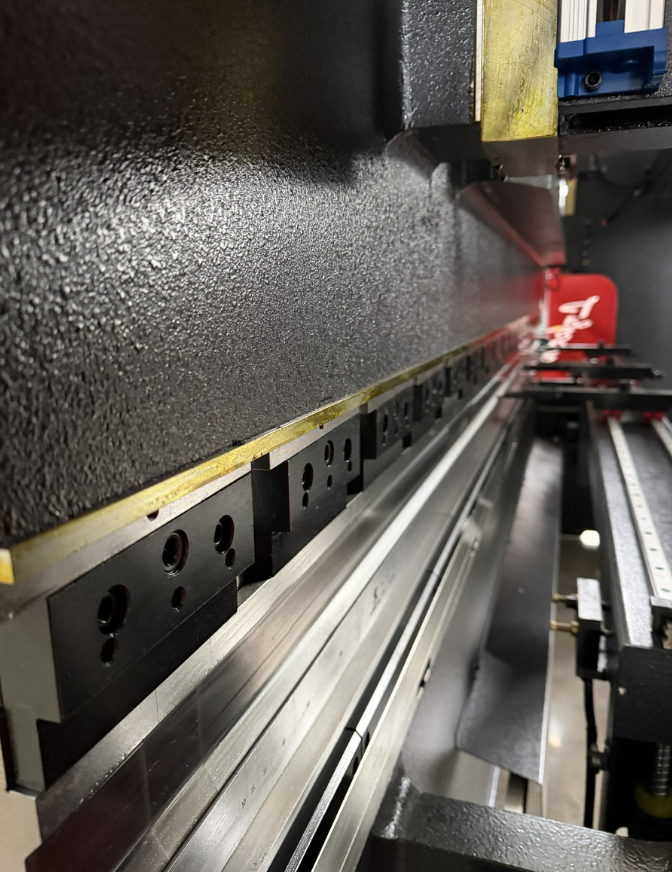
При разработке SH-P инженеры LOREND уделили этой зоне особое внимание: в области крепления инструмента установлена сменная усиливающая пластина. Это даёт несколько преимуществ:
основную эксплуатационную нагрузку принимает именно пластина;
при длительной эксплуатации восстановление значительно упрощается — ремонтировать всю балку не нужно;
высокая точность посадочной поверхности сохраняется на протяжении многих лет.
Для предприятия это означает более долгий срок службы оборудования и снижение затрат на обслуживание.
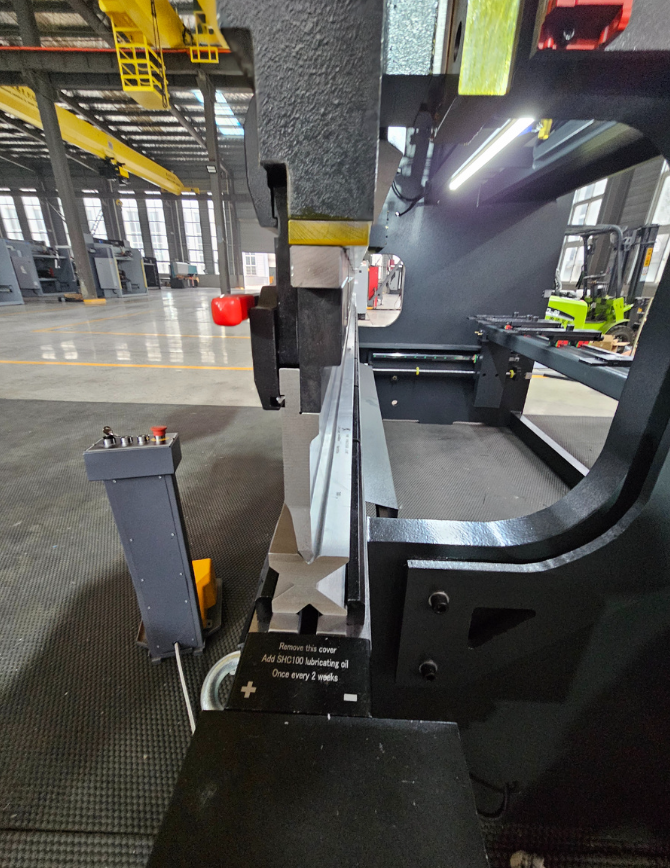
Верхняя балка никогда не работает изолированно — её движение полностью задаёт гидросистема. Два гидроцилиндра должны двигаться абсолютно синхронно, создавать одинаковое усилие, останавливаться одновременно и постоянно корректировать положение.
Чем выше жёсткость балки, тем проще гидравлике поддерживать синхронность. Если конструкция деформируется непредсказуемо, объём корректирующей работы резко возрастает. Поэтому качественная механика напрямую повышает эффективность современной сервогидравлики.
Оптические линейки измеряют положение балки с высокой точностью, но фиксируют только то движение, которое реально происходит. Если деформация балки различается в разных режимах, измерительная система фиксирует следствия этих изменений. Поэтому высокая точность измерения всегда должна сочетаться с высокой жёсткостью механики — одно без другого стабильного результата не даёт.
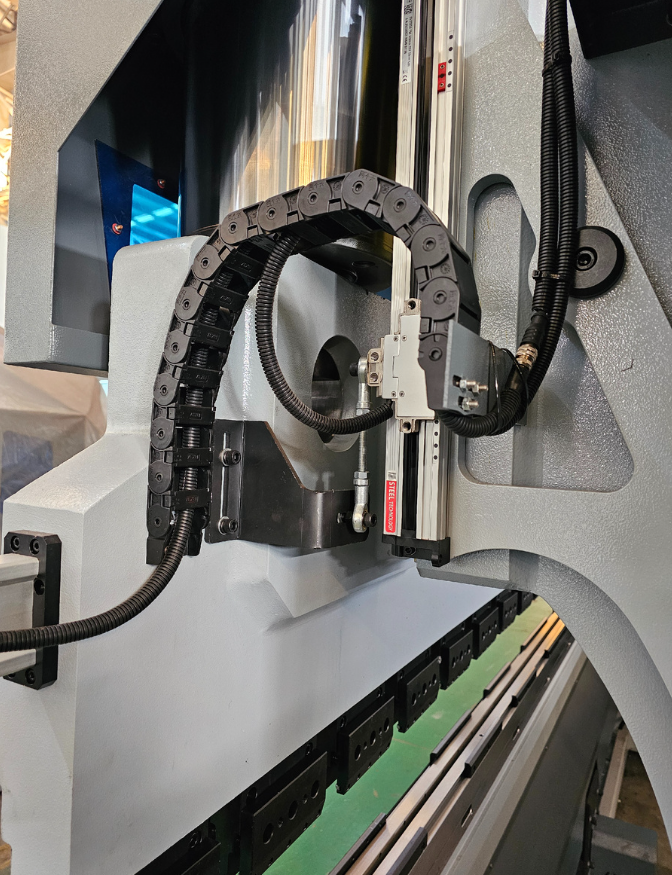
При проектировании SH-P верхняя балка рассматривалась не как отдельная деталь, а как центральный элемент всей кинематической системы пресса. Поэтому внимание уделялось не только жёсткости, но и точности изготовления, конструкции зоны крепления инструмента и способности долго работать без потери геометрии. Именно эти параметры позволяют системе Bosch Rexroth, оптическим линейкам GIVI и ЧПУ Delem работать с максимальной отдачей.
Почему верхняя балка всегда прогибается?
Любая металлоконструкция упруга. Важна не сама величина прогиба, а его размер и предсказуемость.
Можно ли полностью устранить прогиб?
Нет. Современные решения направлены на минимизацию и компенсацию деформации, а не на её исключение.
Почему балку не делают максимально массивной?
Лишняя масса повышает инерцию, энергопотребление и нагрузку на другие узлы. Эффективнее оптимизировать форму.
Что изнашивается в верхней балке чаще всего?
Зоны крепления инструмента. Поэтому сменная усиливающая пластина продлевает срок службы балки и снижает стоимость ремонта.
Верхняя гибочная балка — центральный исполнительный элемент листогибочного пресса. Она преобразует усилие гидросистемы в точное движение инструмента и напрямую формирует качество каждой детали.
Для стабильной работы ей недостаточно одной прочности: нужны оптимальная жёсткость, точная геометрия, качественная мехобработка и продуманная конструкция зоны крепления инструмента.
В серии LOREND SH-P эти требования реализованы комплексно: балка рассчитана на интенсивное промышленное производство, оснащена сменной усиливающей пластиной в зоне крепления инструмента и изготовлена с высокой точностью — чтобы обеспечить стабильную основу для гидравлики Bosch Rexroth, оптических линеек GIVI и ЧПУ Delem.
За что на самом деле платит предприятие при аварии станка?
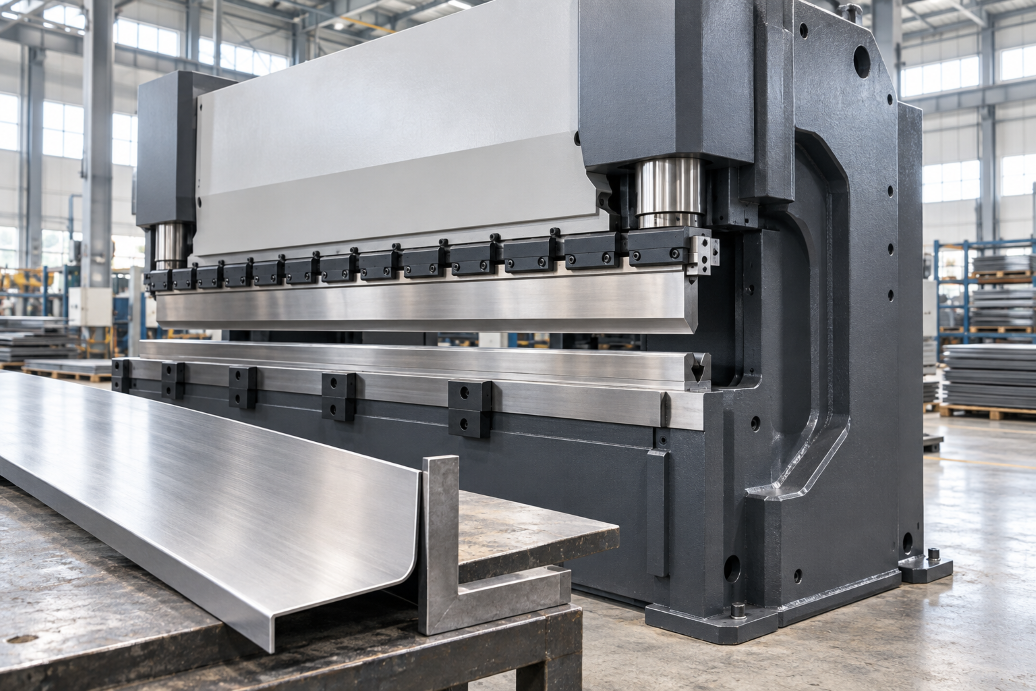
Даже самая умная система ЧПУ не спасёт, если рама под нагрузкой деформируется непредсказуемо.
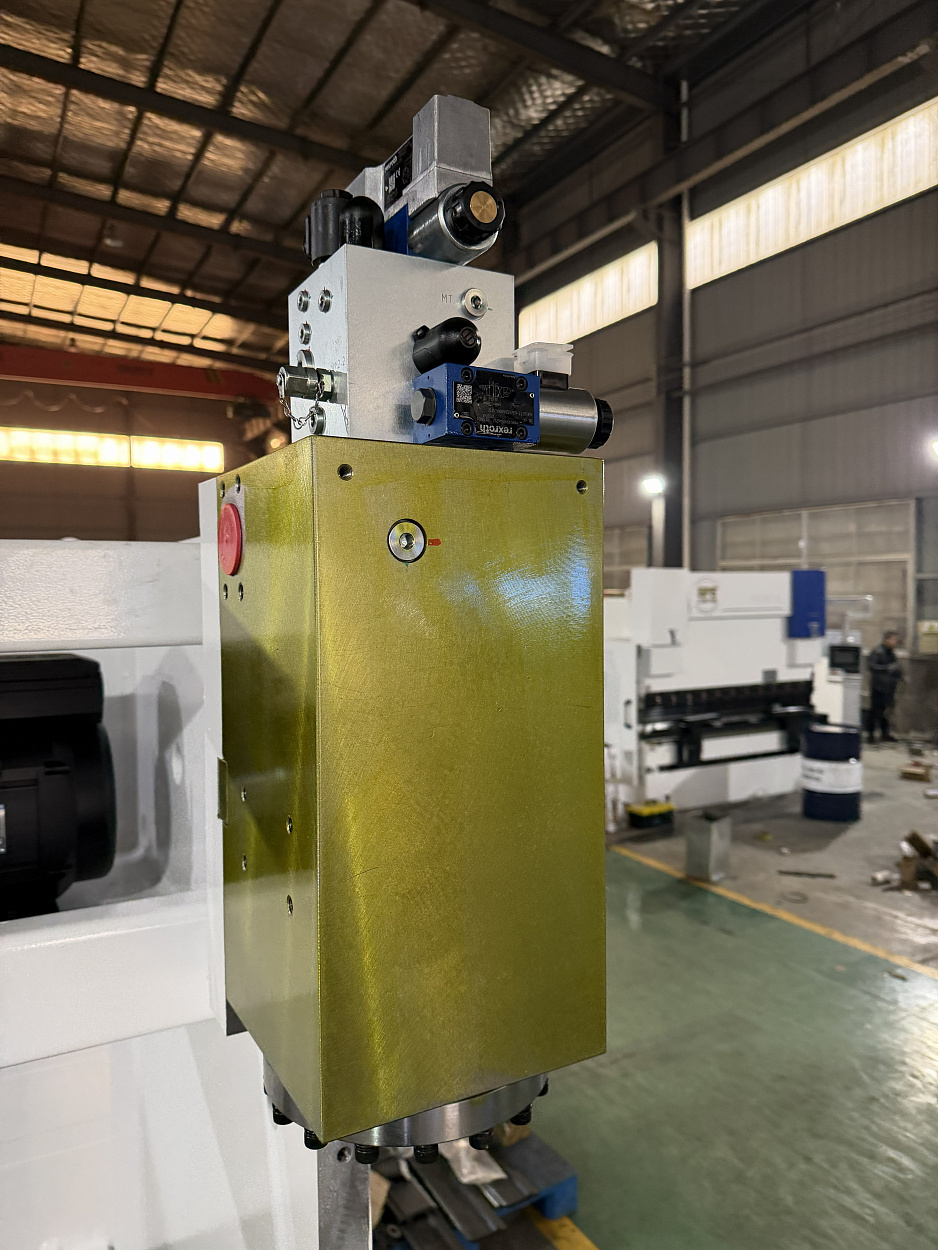
В LOREND SH-P компоненты Bosch Rexroth работают вместе с оптическими линейками и ЧПУ, обеспечивая управляемое движение балки.
Типичные ошибки, сокращающие срок службы металлообрабатывающего оборудования, и способы их избежать. Практическая статья для руководителей производств, технологов, операторов и специалистов по техническому обслуживанию.