Выберите дополнительные возможности для станка — инженер подготовит персональный расчёт с учётом выбранных опций и требований производства.
iОпции зависят от модели станка и условий эксплуатации.
Описание
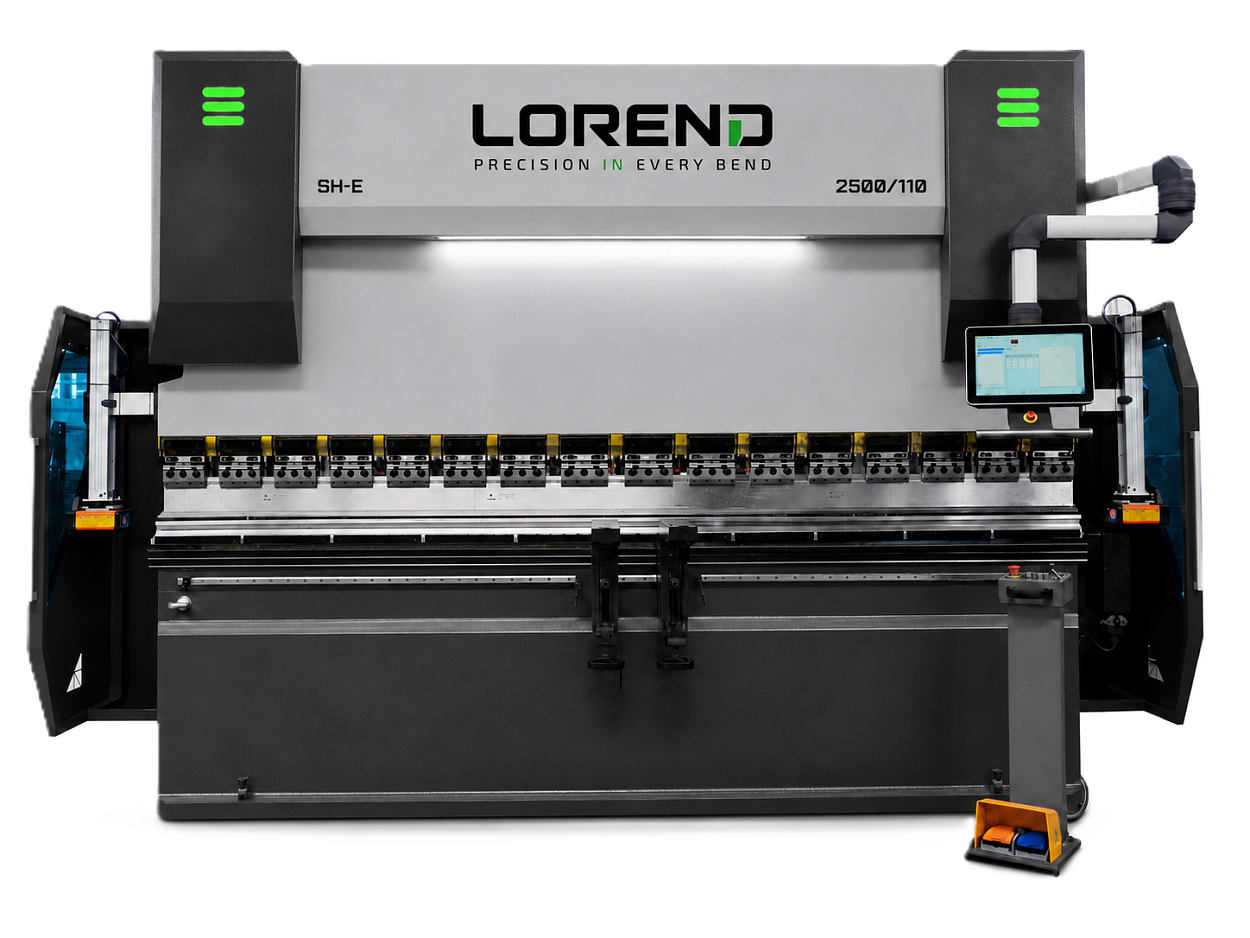
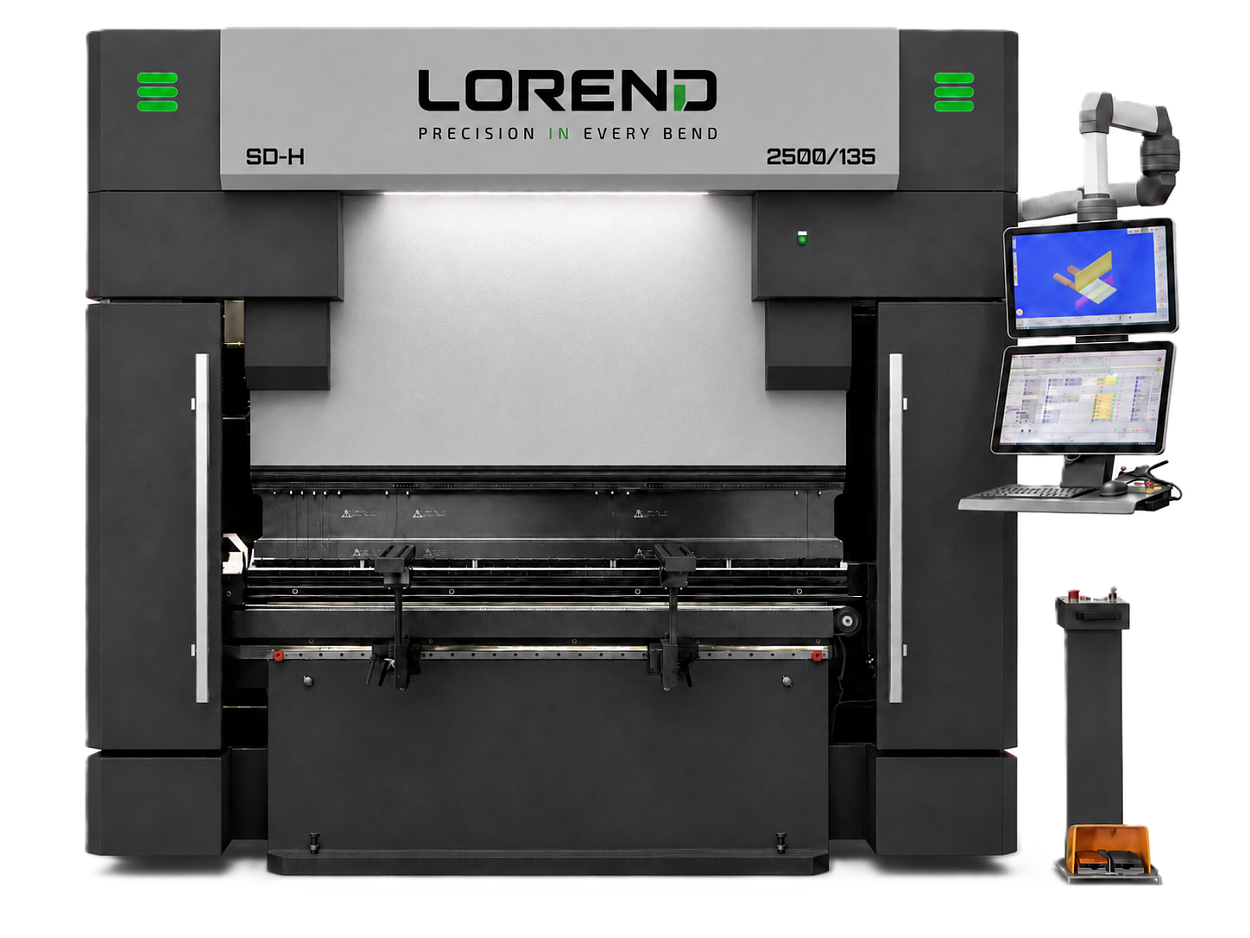
Листогибочные прессы бренда LOREND линейки SH-P - премиальная серия сервогидравлических листогибочных прессов, созданная как конкурент европейским аналогам.
При разработке были сохранены преимущества базовой линейки SH-E, а все доработки направлены на повышение точности, надёжности и ресурса оборудования.
Листогибы серии SH-P подходят для единичного, серийного и крупносерийного производства, легко адаптируются под разную номенклатуру и сохраняют стабильно высокое качество гибки при интенсивной эксплуатации.
Эти станки готовы к самым сложным задачам клиентов и уверенно выдерживают тяжёлые производственные условия.
Усиленная конструкция обеспечивает стабильную геометрию станка при высоких нагрузках, а применяемые в производстве современные технологии снижают энергопотребление и потребность в частом обслуживании. Увеличенные рабочие параметры позволяют выполнять более сложные задачи и расширять ассортимент выпускаемых деталей.
Конструкция и узлы станка
Ключевые элементы конструкции, которые влияют на точность реза, стабильность работы и удобство оператора.
Усиленная планка из пружинной стали
Адаптеры пуансонов крепятся к верхней балке через усиленную планку из пружинной стали. Она защищает посадочную поверхность от повреждений, повышает жёсткость конструкции и снижает прогиб балки под нагрузкой. Это особенно важно при работе пресса на максимальном усилии.
Адаптеры пуансонов крепятся к верхней балке через усиленную планку из пружинной стали. Она защищает посадочную поверхность от повреждений, повышает жёсткость конструкции и снижает прогиб балки под нагрузкой. Это особенно важно при работе пресса на максимальном усилии.
Станина прессов LOREND спроектирована с повышенным запасом жёсткости: её основные элементы усилены, а толщина нижнего основания даже у модели усилием 100 тонн достигает 100 мм. Массивная конструкция снижает деформации под нагрузкой, обеспечивая высокую точность и стабильность гибки.
Гидравлические цилиндры проходят многоступенчатую проверку, обеспечивая точное перемещение балки и стабильное усилие в процессе гибки. Мы используем компоненты только проверенных производителей, качество которых подтверждено многолетней эксплуатацией. Это повышает надёжность пресса и снижает риск незапланированных простоев.
Боковая лестница обеспечивает удобный доступ к гидравлическим компонентам и другим узлам в верхней части пресса. Обслуживающему персоналу не требуется использовать дополнительные подъёмные средства, что упрощает проведение технических работ и сокращает время обслуживания оборудования.
Раскрытие 530 мм позволяет устанавливать высокий специальный гибочный инструмент, необходимый для выполнения сложных задач. Увеличенный ход балки 275 мм, (опционально до 300 мм), обеспечивает достаточный рабочий диапазон и расширяет возможности пресса при выполнении нестандартных гибочных операций.
Верхняя балка оснащена специальной пластиной с микрометрическими винтами, позволяющими точно корректировать возможные отклонения от прямолинейности после длительной эксплуатации. Такое решение помогает сохранять точность гибки на протяжении всего срока службы оборудования и предусмотрено во всех моделях листогибочных прессов LOREND с ЧПУ.
Сервопривод регулирует работу гидравлического насоса в зависимости от текущей фазы гибки и подаёт мощность только тогда, когда она необходима. Это сокращает энергопотребление и уровень шума, а также стабилизирует температуру масла, обеспечивая более точную и стабильную работу пресса.
Под нагрузкой стол листогибочного пресса может незначительно прогибаться, из-за чего угол гибки по длине детали получается неравномерным. Система компенсации выравнивает этот прогиб и сохраняет заданную геометрию изделия. Результат — высокая точность, меньше брака и минимум ручных корректировок.
Стандартная комплектация 4+1 осевого станка. Перемещение упоров по осям X – траверса двигается вперед-назад для установки упоров на величину отгибаемой полки, R – траверса с упорами двигается вверх-вниз для настойки под высоту матриц и для гибки предварительно отогнутых полок
Гидравлическая система Bosch Rexroth обеспечивает плавное и точное управление движением гидравлических циллиндров, стабильное усилие гибки и надёжную работу оборудования под нагрузкой. Это повышает повторяемость деталей, снижает риск простоев и увеличивает ресурс станка.
Оптические линейки непрерывно измеряют фактическое положение гибочной балки и передают данные в систему ЧПУ. Точная обратная связь позволяет синхронизировать движение балки и поддерживать заданные параметры гибки. Линейки GIVI MISURE отличаются высокой точностью и надёжностью, а специальные кожухи защищают их от механических повреждений.
Во время работы масло многократно нагревается и охлаждается, что может привести к образованию конденсата внутри гидравлического бака. Нержавеющая сталь устойчива к коррозии, поэтому защищает бак от разрушения, а масло — от загрязнения частицами ржавчины. Это повышает надёжность гидросистемы и продлевает срок её службы.
Система обеспечивает подачу смазки ко всем направляющим из одной точки, упрощая выполнение регламентного обслуживания. Это сокращает время сервисных работ, исключает риск пропустить отдельную точку смазки и минимизирует влияние человеческого фактора. Регулярная смазка снижает износ подвижных узлов и поддерживает стабильную работу пресса.
Держатели пуансона (система крепления Amada-Promecam), разработаны специально для удобства оператора и позволяют осуществлять съём пуансона не только горизонтально, как на большинстве моделей конкурентов, но и вертикально вниз, для более быстрой переналадки. Усиленная конструкция креплений рассчитана на длительную эксплуатацию при высоких нагрузках.
Сплошной матрицедержатель без промежутков позволяет свободно размещать и надёжно фиксировать сегменты Т-образных и X-образных матриц любой длины. Инструмент можно установить в нужной зоне стола, что упрощает настройку пресса и ускоряет переналадку.
Специально разработанные передние суппорты облегчают позиционирование и удержание листа во время гибки. Высота регулируется удобной боковой рукоятью, а настраиваемые упоры помогают точно размещать заготовку. Поворотные опоры с градуированной шкалой позволяют быстро установить и проконтролировать требуемый угол.
Направляющие прессов LOREND закрыты специальными защитными гофрами, которые предотвращают попадание пыли, металлических частиц и других загрязнений. Это снижает износ подвижных элементов, уменьшает риск неисправностей и продлевает срок службы оборудования даже при эксплуатации в запылённых помещениях.
Серводвигатели заднего упора закрыты прочными металлическими кожухами, защищающими их от случайных ударов и механических повреждений при перемещении деталей и работе подвижных узлов. Дополнительная защита повышает снижает риск незапланированных простоев оборудования.
Пальцы заднего упора разработаны инженерами завода-изготовителя с учётом удобства эксплуатации. Они выполнены из высоколегированной стали, а рабочие поверхности дополнительно термообработаны для повышения износостойкости. Микрометрические регулировки обеспечивают точную настройку и позиционирование заготовки.
Сигнальная лампа наглядно отображает текущий режим работы оборудования: зелёный цвет означает готовность гидравлической системы, жёлтый — ускоренный ход, красный — гиб. Индикация дублируется светодиодной полосой по центру станка, поэтому состояние пресса хорошо видно из разных точек рабочей зоны. Это повышает информированность персонала и служит дополнительным элементом безопасности.
Электрический шкаф оборудован кондициноером и теплоообменником для защиты от конденсата и увеличения долговечности работы электрических компонентов. Это особенно важно при нестабтильном температурном режиме в производственном помещении.
После сварки станина целиком проходит механическую обработку на высокоточном обрабатывающем центре с ЧПУ на производственной площадке завода-изготовителя. Обработка в единой установке обеспечивает соосность и прямолинейность посадочных поверхностей всех узлов, исключая накопление погрешностей при сборке. Это создаёт надёжную основу для точной и стабильной работы пресса.
Мощные и надежные траверсы заднего упора проходят многоступенчатую обработку на обрабатывающих центрах с ЧПУ и спроектированы для обеспечения максимальной жесткости и как следствие точности перемещений всех осей станка.
Перед сваркой элементы станины соединяются по заранее обработанным посадочным местам. Они обеспечивают точное взаимное позиционирование деталей и правильную геометрию несущей конструкции уже на этапе предварительной сборки. Это минимизирует погрешности и повышает качество последующей сварки.
Перед сваркой металлические листы проходят дробемётную обработку для удаления окалины и загрязнений с поверхности. После сварки готовая станина подвергается отжигу в специальной печи, что снимает внутренние напряжения в металле. Такая технология снижает риск последующих деформаций и обеспечивает стабильность геометрии пресса на протяжении всего срока эксплуатации.
Технические характеристики
Параметр
SH-P 1600-50
SH-P 2000-63
SH-P 2500-80
SH-P 2500-110
SH-P 3200-110
SH-P 3200-135
SH-P 3200-170
SH-P 3200-220
SH-P 3200-250
SH-P 3200-320
SH-P 4000-135
SH-P 4000-170
SH-P 4000-220
SH-P 4000-250
SH-P 4000-320
SH-P 4000-400
Усилие, тон
50
63
80
110
110
135
170
220
250
320
135
170
220
250
320
400
Длина гиба, мм
1600
2000
2500
2500
3200
3200
3200
3200
3200
3200
4000
4000
4000
4000
4000
4000
Расстояние между колоннами, мм
1260
1600
2100
2100
2600
2600
2600
2600
2600
2600
3200
3200
3200
3200
3200
3200
Вырез в станине, мм
300
400
400
400
400
400
400
400
400
400
400
400
400
400
400
400
Ход гибочной балки, мм
150
275
275
275
275
275
275
275
275
275
275
275
275
275
300
300
Максимальное раскрытие (просвет), мм
380
530
530
530
530
530
530
530
530
530
530
530
530
530
530
530
Скорость опускания гибочной балки, мм/с
200
180
180
180
180
180
160
140
120
110
180
160
140
120
110
100
Рабочая скорость, мм/с
13
11
11
10
10
10
10
10
9
9
10
10
10
9
9
8
Скорость возврата гибочной балки, мм/с
170
160
160
160
160
160
140
120
110
100
160
140
120
110
100
80
Количество передних поддерживающих суппортов, шт
2
2
2
2
2
2
2
2
2
2
2
2
2
2
2
2
Количество блоков пальцев-упоров, шт
2
2
2
2
2
2
2
2
2
2
4
4
4
4
4
4
Объём масляного бака, л
85
150
150
150
150
150
150
150
150
200
200
200
200
200
200
500
Мощность главного серводвигателя, кВт
5.5
6
6
8.7
8.7
10.8
13.2
16.7
16.7
21.4
10.8
13.2
16.7
16.7
21.4
26.9
Оси управляемые ЧПУ
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
4+1 оси (Y1, Y2,X, R, V)
Система компенсации прогиба
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Управляемая ЧПУ
Ход по оси Х, мм
500
500
500
500
500
500
500
500
500
500
500
500
500
500
500
500
Скорость перемещения по оси Х, мм/с
500
500
500
500
500
500
500
500
500
500
500
500
500
500
500
500
Ход по оси R, мм
200
200
200
200
200
200
200
200
200
200
200
200
200
200
200
200
Скорость перемещения по оси R, мм/с
300
300
300
300
300
300
300
300
300
300
300
300
300
300
300
300
Длина, мм
2250
2650
3150
3150
3850
3850
3900
3900
3900
4000
4650
4650
4700
4650
4800
4800
Ширина, мм
1750
1800
1800
1850
1850
1850
1900
1900
2100
2100
1850
1900
1900
2100
2200
2350
Высота, мм
2350
2550
2550
2600
2600
2600
2600
2700
2800
2980
2700
2700
2700
3000
3000
3600
Вес, тон
4
5.5
6.5
7.5
8.5
9.6
11
13
15
20
12.5
13
14
16.5
24
29
Стоимость и условия поставки
По запросу
Срок поставки: 30–45 дней
Условия оплаты: 50% предоплата, 50% перед отгрузкой